

ボールねじは大きく「研削ボールねじ」と「転造ボールねじ」の2つに分類できます。ボールねじを構成する部品は「研削ボールねじ」と「転造ボールねじ」では大きな違いはありません。したがって、ボールねじの製造方法の主な相違点は、(1)ねじ軸の造り方、(2)ボールねじの性能に応じた性能の造りこみと検査の2つといえます。以下に概要を解説します。
(1)ねじ軸
ねじ軸の製造プロセスを単純化すると、次の流れになります。
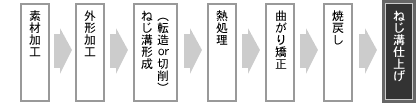
- 研削ねじ軸は上の製造プロセスにおいて、ねじ溝形成を研削加工で精密に造り上げられること、その他の外形(外径、軸端部)の高精度研削と、最終工程のねじ溝のラップ仕上げ加工が、転造ねじ軸の製造方法と違っています。
- さらに、研削ねじ軸は、熱処理において軸の時効変形(長時間の間に変形すること)を抑えるとともに、耐摩耗性の向上のためにサブゼロ処理を実施するものもあります。
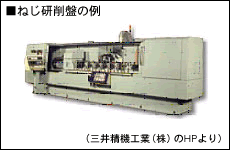
ねじ研削加工では、長いねじ軸を高精度に加工するため、研削液温度は温度制御された加工室温度と同温度に制御して使用されます。
(2)ナット
ナットの製造プロセスを単純化すると、次の流れになります。
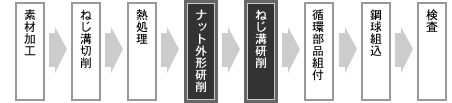
- 転造ボールねじ用ナットと研削ボールねじ用ナットの違いは、ナット外形を組立基準面として利用するためのナットの外形研削とねじ溝研削仕上げで、転造ボールねじ用ナットの製造プロセスの追加工程となります。
(3)ボールねじの組立
- 組立工程での2種類のボールねじの違いは、研削ボールねじに求められる「予圧」性能の造りこみが、転造ボールねじでは不要のため単純であることです。
- 研削ボールねじは鋼球組込を行った後に予圧検査を行い、予圧性能が出せない場合は径の異なる鋼球を組込み直して、再度予圧検査を行います。
- 完成品の検査後にグリス塗布、梱包して出荷されます。
- 検査項目・・・ねじ軸のリード、有効径、ねじ溝形状、全振れ、ねじ軸/ナットの外形寸法、(予圧動トルク)