

【図1】に示すショルダーパンチは、シャンク径(D)以外の部分は、ある程度の範囲で自由に変更が可能な規格となっています。
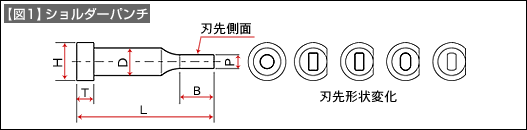
刃先形状も多様な対応が可能となっています。材質はSKD11相当、SKH51及び粉末ハイス、超硬合金があり、刃先部分のラップ仕上げ、表面コーティングとしてTiCN及びディコート処理が選べる状態にあります。少量生産対応のローコストな部品から長寿命対応部品まで対応しています。
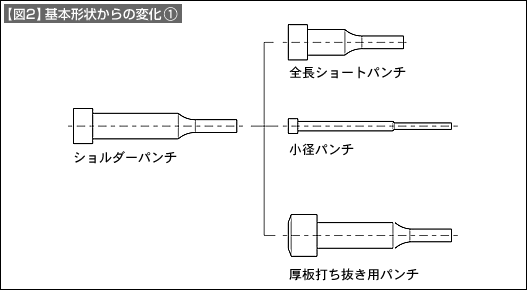
用途への対応として、【図2】に示すような変化があげられます。
- 全長を短くして金型内の狭い部分への対応を可能にしたもの
- 狭い範囲に小径の穴を近接して加工したいようなときを想定した小径パンチ
- 厚板への加工を想定して、破損を考慮して丈夫にした厚板打ち抜き用のパンチ
などです。
刃先径と長さの関係からの変化が【図3】です。
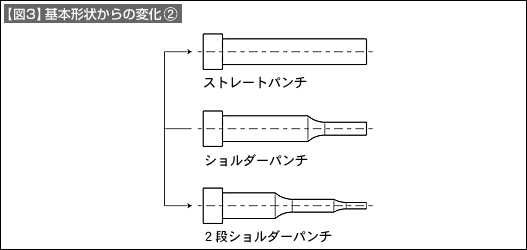
刃先径とシャンク径が同一であっても問題のないものもあるはずで、それへの対応をしたものがストレートパンチです。逆に、径が小さくショルダーパンチでも対応が難しいので、更に段数を増やして強度保持をしたものが2段パンチです。
【図4】はパンチの固定方法の変化です。
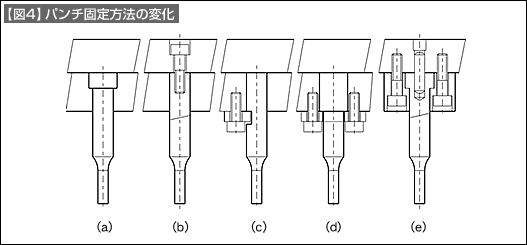
つば、ねじ及びキーによる固定方法に加え、位置決めノック付きが(e)図です。これは単独パンチをある部分に取り付けようとするとき、パンチを小さなブロックに植え込み、そのブロックをノックピンとねじを用いて取り付ける発想が普通と思います。このとき、パンチ位置精度は、ブロックのパンチ穴とノック穴の精度が関係してきます。パンチにノックピンが埋め込まれていなければ、そのノックピンを直接プレートのノックピン穴に差し込むことが可能になり、パンチ固定位置の精度向上になります。ブロックはパンチの抜け止めとしての役割のみでよくなりますから、ノック穴は必要なくなり、止めねじの穴のみでよくなります。
以上のように、丸パンチには用途、目的によって変化し、使い分けが必要です。
ショルダーパンチに追加工して使うことも可能です。しかし、多様な規格をうまく利用して標準品をそのまま使えば、コストや時間の短縮につながります。