Question

エンドミル加工でのアップカットとダウンカットの違いはなんですか?
また、どのように使い分けるのですか?

Answer

アップカットとは

エンドミルの回転方向とテーブルの送り方向が、ほぼ相対して切り進む加工方向のことです。
切削量は最小から最大に切り進むので、刃が被削材に喰い込むまで滑る傾向です。
なので、擦り摩耗の進行が早く、加工硬化するステンレス鋼などはより顕著になります。
仕上面は良好で、テーブル送りのバックラッシュは影響しません。
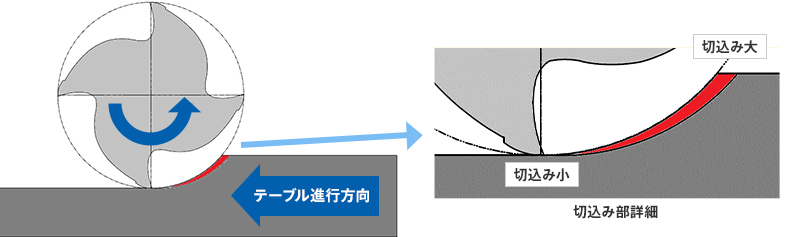
アップカットの図

ダウンカットとは

エンドミルの回転方向とテーブルの送り方向が、ほぼ同一方向に切り進む加工方向のことです。
切削量は最大から最小に切り進むので、刃が被削材に始めから喰い込みます。
なので、擦り摩耗の進行が比較的遅い傾向です。
仕上面は普通で、テーブル送りのバックラッシュがある場合は加工精度に影響します。
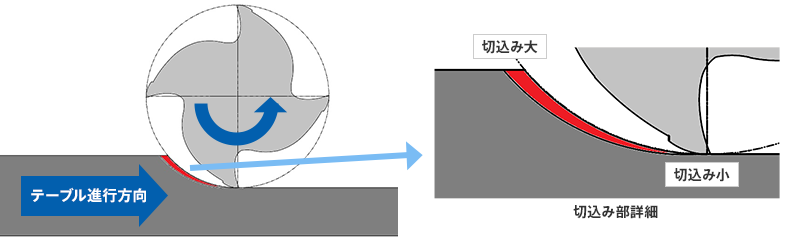
ダウンカットの図

アップカットとダウンカットの使い分け

マシニングセンターなどの剛性のある工作機械では、一般的に工具の摩耗を考慮し、
ダウンカットでの加工を推奨します。

また、汎用フライス盤などでテーブル送りにバックラッシュのある工作機械では、
アップカットで加工するとトラブルを抑えられることがあります。

マシニングセンターでも仕上げの最終工程で面精度を上げるため、
アップカットで加工する場合もあります。
オススメ商品のご案内

被削材の特性に合わせたシリーズ展開で、加工用途に応じた最適なエンドミルを選定可能


XALシリーズ超硬スクエアエンドミル 4枚刃/刃長3D(レギュラー)タイプ

XALシリーズ超硬スクエアエンドミル 4枚刃/刃長3D(レギュラー)タイプ

ここが特長!

  • 切味重視の刃先形状・潤滑性に優れたXALコーティングにより、特に生材加工において耐摩耗性・加工精度向上

VACシリーズ超硬不等リードスクエアエンドミル 4枚刃/レギュラータイプ

VACシリーズ超硬不等リードスクエアエンドミル 4枚刃/レギュラータイプ

ここが特長!

  • 不等リード・不等分割の採用により、工具の振動が大幅に減少。より安定した加工が可能になります

MRCシリーズ超硬多機能スクエアエンドミル 4枚刃/45°ネジレ/レギュラータイプ

MRCシリーズ超硬多機能スクエアエンドミル 4枚刃/45°ネジレ/レギュラータイプ

ここが特長!

  • 調質鋼~高硬度鋼55HRC の面精度要求が高い加工に最適なMRCシリーズ

XCPシリーズ超硬スクエアエンドミル 調質鋼・高硬度加工用・4枚刃/レギュラータイプ(アタリ付)

XCPシリーズ超硬スクエアエンドミル 調質鋼・高硬度加工用・4枚刃/レギュラータイプ(アタリ付)

ここが特長!

  • 調質鋼・高硬度鋼45~65HRCの硬い素材加工に特化したXCPシリーズ