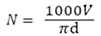Question
V溝加工用エンドミルの正しい利用方法が知りたい
部品加工でV溝加工用エンドミルをよく利用しますが、刃先のチッピングが頻発して困っています。工具使用上のコツを教えてください。
Answer
V溝加工に際しては、下記の点がポイントとなります。
- 利用方法
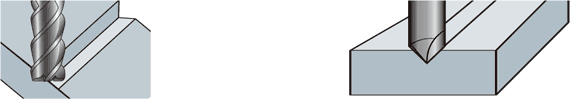
(1)通常のスクエアエンドミルを利用する場合
工具またはワークを傾けることでV溝を切削する方法です。もしV溝底部の形状に高い精度が求められないのであれば、ラジアスやコーナーC付きのエンドミルでの加工も選択肢となります。
(2)V溝加工用エンドミルを利用する場合- 工具先端部のみを利用する場合、周速を考慮して回転数を高めに条件設定してください。
- 切削量が大きくなる場合は、段階的な切削をお薦めします。
- 切削条件
工具径で回転数を決定すると適正な切削速度より遅くなり、工具に無理な力がかかります。
実切削径で回転数を決定することで、そのような状態を回避します。
図1 V溝カッターの実切削径と回転数のポイントと計算方法
| 実切削径と適正回転数の計算方法 | |
|---|---|
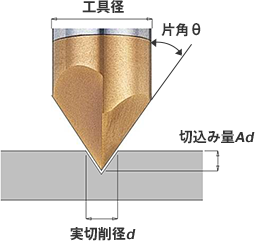 |
工具径10mmのV溝カッターで切込み量 2mm、片角 45°の場合、実切削径は 4mm、 切削速度 70m/min とした場合、適正回転数は 5570min-1 ※工具径10で設定した場合に対して、2.5倍の回転数が必要です。 |
| ハイス鋼工具でたわんだ時のV溝 | |
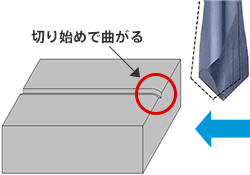 |
ハイス鋼工具の場合、回転数が遅いと被削材との接する切り始めで工具がたわんで、溝が真直ぐになりません。 加工状況に応じて回転数を早めてください。 |