Question
ステンレス鋼を切削加工するときのポイントは?
[被削材例]
SUS303、SUS304、SUS316、SUS440C、SUS420J2
Answer
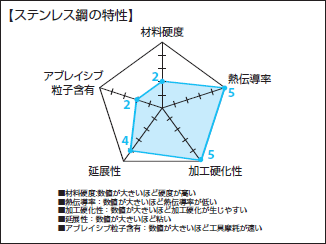
ステンレス鋼の特性
ステンレス鋼は熱伝導率が低く、切削時に発生する熱(800℃~1200℃程度)が工具刃先に集中します。そのため工具摩耗が急速に進展し工具寿命は短く、難削材と呼ばれています。また、ステンレス鋼は、加工硬化現象の発生も懸念されるため、切削時のトラブルが多い被削材です。
工具選定のポイント
工具材種は、耐摩耗特性に優れたコーティング付き超硬合金の選択が有効です。工具形状は、切削時における切れ刃の負担を軽減する目的で、強ねじれ刃、多刃、ポジティブすくい角など最適な切れ刃形状の選択がポイントになります。
エンドミルの場合、刃先がピン角だと刃先先端に加工熱が集中し急速に超硬の劣化が始まるため、刃先処理したアタリ付きのエンドミルが有効です。
ドリルによる穴あけ加工には、ネジレ角度が途中で変わるデュアルリードドリルが工具寿命の面で有利です。
ネジレ角度を途中で変えることにより、切りくずの排出性と高剛性を両立させています。
加工方法のポイント
エンドミルの切削条件は、切込み量を少なめに抑え、送り量(mm/刃)は多く、切削速度は速く設定するのがポイントです。
クーラントは、エアーを切削ポイントに供給することで十分ですが、特に仕上げ切削では、逃げ面摩耗の進行を遅らせる目的で切れ刃の逃げ面側にオイルミストを供給すると、切削面精度と工具寿命の向上が期待できます。
オススメ商品のご案内
ステンレス鋼加工用に最適化された刃先形状で優れた耐久性を発揮
TSコート超硬スクエアエンドミル
ステンレス鋼用・3枚刃・60°ねじれ/ショートタイプ
TSC-FMS-HEM3S
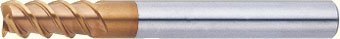
- 難削材SUS304加工に最適なミスミ独自の刃形状により、刃先への熱影響を抑制し、優れた耐摩耗性・耐溶着性を発揮します。
| 工具 | TSコートステンレス加工用 超硬スクエアエンドミルφ6 (TSC-FMS-HEM3S6) |
|---|---|
| 被削材 | SUS304 |
| 加工方法 | 側面加工 |
| 回転数 | 9,550min-1 (周速180m/min) |
| 送り速度 | 2,870mm/min (一刃送り:0.08mm/tooth) |
| 切り込み | xy方向:0.12mm z方向:6mm |
| クーラント | 水溶性切削液 |
| 使用機械 | 立型マシニングセンタBT40 |
| ツーリング | コレットチャック |
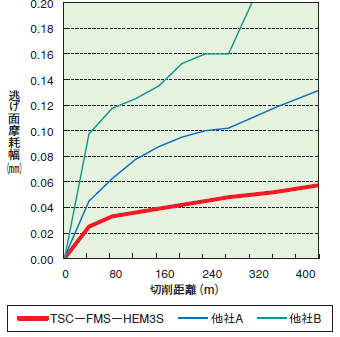
結果
SUS304を摩耗幅0.15以内で1200m加工可能。他社工具と比較しても、安定した正常摩耗の範囲内で推移し、刃持ちも2倍以上。
TiAlNコート超硬ドリル
複合ネジレ/エンドミルシャンク/レギュラー
TAC-DL-SESDR

- ネジレ角が途中で変わる形状は、工具寿命の延長に効果的です。
- ネジレ角度を途中で変えることにより、切りくずの排出性と高剛性を両立させています。
エポックSUSマルチ レギュラー刃長・ラジアスタイプ EPSM4□□□-R□.□-PN 【追加工対応品】
エポックSUSマルチ/ラジアス4枚刃・刃長2.5D/防振
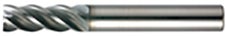
- 不等分割形状による振動抑制効果、2段ギャッシュ(底刃ポケット)でスムーズな切りくず排出。
- 刃先の強度を確保し摩耗を小さく抑えるダブルエキセンで耐ピッチング性・耐摩耗性の向上を実現。
- 工具母材との密着性に優れた耐熱性のあるPNコーティングを採用。
VQMHZV スマートミラクルエンドミル 【追加工対応品】
スマートミラクル/スクエア3枚刃・刃長1.5~2D
- 側面切削から溝切削まで不等カーブ・不等ピッチ採用により、優れた制振効果を発揮。
- びびりを抑制し、安定した加工を実現。難削材の長寿命、高能率加工に最適。
超硬防振型エンドミル AE-VMSシリーズ ショート形(スクエアタイプ)AE-VMS【追加工対応品】
超防振AE-VMSシリーズ/スクエア・4枚刃・刃長2~3D/防振
- 新たなミーリングスタンダード。
- ポジすくい角で切削抵抗を低減。
- 新溝フォームで良好な切りくず排出性。
- 不等リード、不等分割の採用で安定、高能率加工を実現。
- DUARISEコーティング採用でサーマルクラックを抑制し、安定した摩耗進行。
MSX440 無限パワーエンドミル 【追加工対応品】
無限パワー/スクエア4枚刃・刃長2~2.5D/防振
- 日進工具の無限パワーエンドミル。
- ステンレス鋼・難削材・荒加工に最適。加工の時間短縮に貢献します。