各種の表面処理を施すには、「前処理→表面処理→後処理」の処理工程が必要でありますが、それぞれの工程を、電気めっきを例に【表1】に示します。
【表1】めっき工程
|
これらの工程では、酸による鉄の溶解や、水の電気分解によって水素が生成されるプロセスが多く、条件次第では、鋼中に水素が侵入するケースがありますので注意する必要があります。
めっき時に水素が侵入する程度は、めっき金属の種類で異なり、その浴組成によっても異なります。しかし、めっき製品が水素脆性破壊を起すか否かは、工程での素材の水素脆性に対する感受性に大きく左右されます。
次に、各処理工程での水素脆化率を炭素鋼について示します。
(1)酸洗
酸洗は、素材の表面にできた錆やスケールを除去するために行います。通常、塩酸や硫酸などが用いられますので、水素脆性の起き易い工程です。
無意識にこの工程を実施すると、確実に水素を吸蔵して脆性破壊を起させます。従って、安全性が強く求められる高張力鋼製品に対しては、乾式処理である、ショットブラストや、ホーニングなどの機械的処理が指定されているものもあります。
(2)塩酸による酸洗
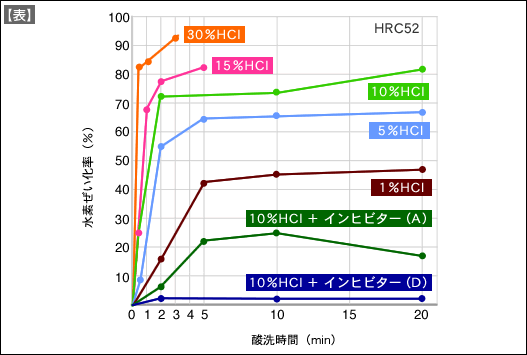
鉄鋼材料の酸洗に最もよく用いられている塩酸は、10%程度の濃度で使用されていますが、数分の浸漬で水素脆化率は70%台の値になります(【図】参照)。これは、高張力鋼にとっては極めて重大な問題です。塩酸の濃度を高めると脆化率は更に高まります。また、浸漬時間は数分を越えると飽和します。
これを防ぐために通常市販のインヒビターが添加されます。インヒビターについては、後述します。