

(1)引っ掛けの電気抵抗
電気めっきの方法を大別すると、引っ掛け(ラック)めっきとバレル(回転)めっきにわけられます。引っ掛けめっきの場合を例に、バラツキの発生する要因を説明します。
通常、電気めっきは、【図1】に示すように、めっき浴を満たしためっき槽に、めっきする製品(品物)を引っ掛けにセットして浸漬し陰極とし、一方めっきする金属を浸漬して陽極とし、両極間に直流電源(整流器など)から直流を通電してめっきします。
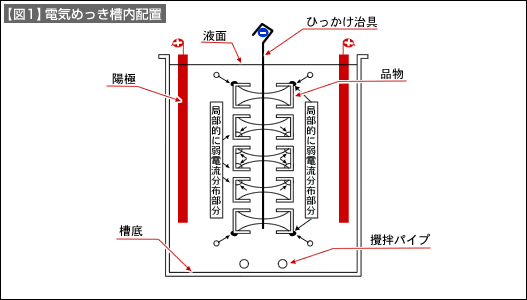
この場合電流は、陽極から品物を通じて引っ掛けに流れます。このとき、引っ掛け1本当りの所要電流は、品物1個に必要な電流×セットした個数ということになります。ここで問題になるのは、この引っ掛けが、引っ掛け1本に必要な電流が流れる十分な電気的容量をもっているかどうかということです。
引っ掛けは、断面積の最も大きい親骨、そこに固定されている小骨で構成され、小骨によって品物は固定され通電されます。
この引っ掛けの構造を電気的にみてみますと
| (1) | 陰極バーと引っ掛け冶具親骨頭部の接触抵抗 |
| (2) | 親骨の材質、通常「銅平」が用いられる。 |
| (3) | 親骨の断面積、長さ |
| (4) | 親骨と小骨の接触抵抗 |
| (5) | 小骨の材質、通常ステンレス線が使われる。 |
| (6) | 小骨の断面積、長さ |
| (7) | 小骨と品物の接触抵抗 |
などの合計が、引っ掛け1本の電気抵抗Rで、通常めっき槽には、これらの引っ掛けが十数本(n)入っていますから、Rがn個並列接続されていることになります。
これらの抵抗のうち、めっき膜厚のバラツキに強く影響を与えるものは(7)で、何回か使用するうちに小骨にめっきが付いて電気抵抗が大きくなったり、接触圧力が変って接触抵抗が増加したりしますので、個々の引っ掛けに流れる電流に相違を生じ、膜厚バラツキの原因になります。
従って、定期的に引っ掛けのめっき剥離や絶縁材のメンテナンスを行うことが必要です。
【表1】に、各種金属の抵抗率(固有抵抗)、銅を100とした、%導電率を示しました。
【表1】金属の抵抗率、%導電率
|