

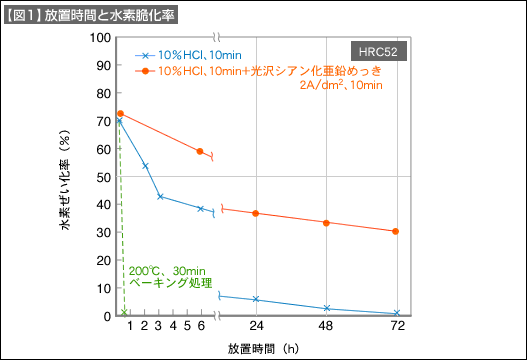
酸洗などの前処理で鋼中に侵入した水素は、吸蔵した直後であれば鋼の表面に留まっていると考えられるので、めっきなどの皮膜が形成される前に水素を放出させた方がよいです。酸洗後放置するだけでも、【図1】に示すように、徐々に放出します。
水素の拡散移動は、温度が高いほど早まるので、加熱すれば水素放出時間は短縮できます。通常、酸洗の後に、アルカリ洗浄の工程があり、これは60~70℃と比較的温度が高いので、吸蔵した水素を放出するのに好都合です。実験の結果を【図2】に示します。
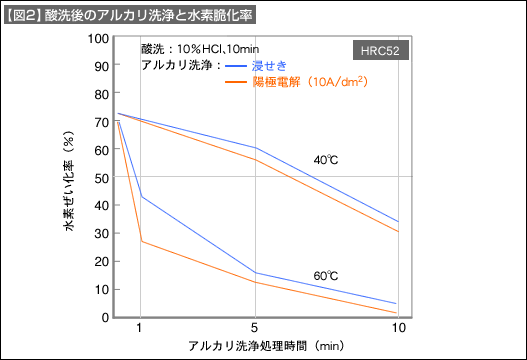
しかし実際のめっき工程では、素材のスケールや錆の状態や、工程上、アルカリ洗浄時間等に制約があり、脱水素を目的とした作業条件に設定することが困難です。
そこで長時間酸洗を要した鉄鋼には、酸洗後の脱水素処理(ベーキング)が別に必要です。高温で長時間加熱したほうが効果があるのですが、鉄鋼上に強固な酸化皮膜が形成されてしまい、また酸洗を必要としますので、例えば【図1】に示したように200℃で30分以上加熱します。
通常は例えば、亜鉛めっき後、ベーキング処理を施しますが、これは亜鉛めっきで吸蔵した水素を放出するもので、酸洗時に吸蔵した水素は、めっき前に放出しておかないと、亜鉛皮膜が邪魔して十分な放出は困難であると思われます。