

【図1】は比較的小さな初絞り型です。上型はシャンクでプレス機械に取り付けられ、下型のダイクッションは簡易構造のものを採用しています。
上向き絞りが採用される理由は、
- ダイクッションの利用が容易である。
- 製品の取り出しが上死点付近でのノックアウト排出、エアー飛ばしが利用できるので、単発作業での作業効率がよい。
- トランスファー加工ではフランジが下となるので、製品が安定して搬送が容易である。
等があります。
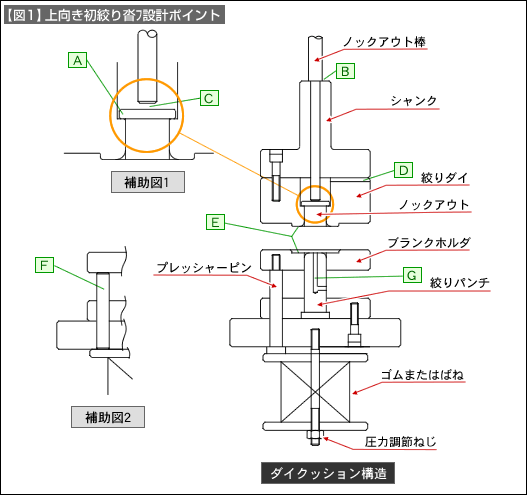
金型構造上の要点について示すと、
(1)上型のノックアウト破損対策
【図1】の【補助図1】は、製品を排出した後のノックアウト棒とノックアウトの関係を示しています。ノックアウト棒で繰り返し、ノックアウトをたたくと、【補助図1】のA部フランジが破損することがあります。この金型構造はノックアウトの破損対策が取られています。その部分を説明します。
ノックアウト棒はBで示した部分で太くなっています。ノックアウト棒が押されたとき、この部分がストッパとなります。その先端が【補助図1】のCで示した部分です。ノックアウト棒の先端とノックアウト間にすき間が作ってあり、必要以上にノックアウトを押さないようにしているのです。
(2)ダイの空気穴
ノックアウトがダイ内を動くと、ダイ空間の空気が押されます。その逃げ場が【図1】にDで示した空気穴です。空気穴を付けることで、ノックアウトの動きは滑らかになります。
(3)クッションピンの長さ
絞り加工するブランクはブランクホルダ上に置かれ、ダイ下面との間で挟まれ絞られていきます。【図1】にEとして示した部分です。この両面は平行でかつ滑らかな面でなければいけません。
ブランクホルダはクッションピンで中継して、ダイクッションの圧力を受けます。このとき、複数使用するピンの長さは揃っていないとダイ面との平行が保てなくなり、うまく絞れなくなります。
(4)ブランクホルダの脱落防止対策
【図1】では、クッションピンはストリッパボルトを利用しています。【補助図2】のように、単にピン(F)でも機能は果たします。しかし、問題があります。小さな金型のとき、油でダイ下面と製品、ブランクホルダが付いてしまい、持ち上げられることがあります。【補助図2】のような構造だと、この作用でブランクホルダがパンチから外れてしまい、事故を起こすことがあります。
(5)パンチの空気穴
絞り加工では、絞りパンチに材料は抱きつくようになり、パンチからうまく外すことができないことがあります。このひとつの要因に空気があります。空気穴(G)を付けることで外しやすくなります。空気穴は不要な絞り油の排出にも役立ちます。
空気穴で注意することは、ブランクホルダが下がってきたときに、パンチに横向きにあけられた穴をふさがないように設計することです。
以上、初絞り型の製作上の要点をいくつか説明しました。この中には、類似構造の金型であれば共通して使うことのできるものもいくつかあります。例えば、ノックアウトの破損防止対策などは、どの金型にも使えます(絞り金型以外でも)。