打抜き加工中にパンチ刃先の折損やツバ部の破損等のトラブルが発生する場合があります。
これらのトラブルの原因は、標準部品に対する技術データの不足や、打抜き工具の材質及び形状の選択ミスによる場合が多く見受けられます。これは、これらのトラブルを減少するために、工具鋼の疲労強度や、ツバ部の応力集中等を考慮した、パンチの適正使用基準を示すものです。
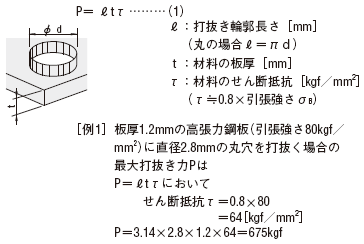
1.打抜き力の計算
打抜き力P[kgf]
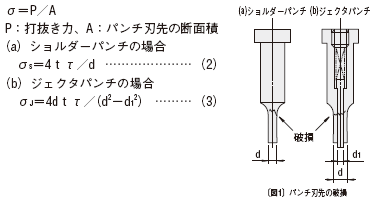
2.パンチ刃先の破損
パンチ刃先に加わる応力σ[kgf/mm2]
[例2]ショルダーパンチ SPAS6-50-P2.8
ジェクタパンチ SJAS6-50-P2.8
(d1寸法は  こちらより0.7)を用いたときのパンチ刃先の破損の可能性を求めます。(打抜き条件は例1と同様とします。)
(a)ショルダーパンチの場合は(2)式より
σs=4×1.2×64/2.8=110kgf/mm2
(b)ジェクタパンチの場合は(3)式より
σJ=4×2.8×1.2×64/(2.82-0.72)
=117kgf/mm2
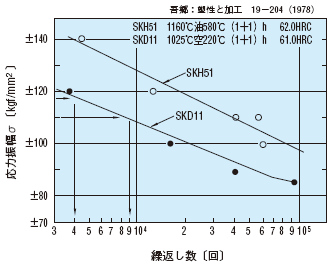
図2よりσsが110kgf/mm2のときSKD11のパンチは約9000回でパンチの刃先が破損する可能性があります。また、材質をSKH51にかえると4万回程度に向上します。
ジェクタパンチも同様に求めますが、断面積が少ないため、5000回程度で破損します。
パンチに加わる応力σをそれぞれのパンチ材質の許容応力以下で使用すれば破損することはありません。
(型精度、型構造、被加工材のバラツキ、パンチの表面粗さ、熱処理等の条件により変わりますので目安と考えてください。)
〔図2〕 工具鋼の疲労特性
〔表1〕 各種材料のせん断抵抗、引張強さ
| 材 料 | せん断抵抗τ (kgf/mm2) |
引張強さσB (kgf/mm2) |
||
|---|---|---|---|---|
| 軟 質 | 硬 質 | 軟 質 | 硬 質 | |
| 鉛 スズ アルミニウム ジュラルミン 亜鉛 |
2~ 3 3~ 4 7~11 22 12 |
- - 13~16 38 20 |
2.5~4 4~ 5 8~12 26 15 |
- - 17~22 48 25 |
| 銅 黄銅 青銅 洋銀 銀 |
18~22 22~30 32~40 28~36 19 |
25~30 35~40 40~60 45~56 - |
22~28 28~35 40~50 35~45 26 |
30~40 40~60 50~75 55~70 - |
| 熱延鋼板(SPH1~8) 冷延鋼板(SPC1~3) 深絞り用鋼板 構造用鋼板(SS330) 構造用鋼板(SS400) |
26以上 26以上 30~35 27~36 33~42 |
28以上 28以上 28~32 33~44 41~52 |
||
| 鋼 0.1%C 〃 0.2%C 〃 0.3%C 〃 0.4%C 〃 0.6%C |
25 32 36 45 56 |
32 40 48 56 72 |
32 40 45 56 72 |
40 50 60 72 90 |
| 鋼 0.8%C 〃 1.0%C けい素鋼板 ステンレス鋼板 ニッケル |
72 80 45 52 25 |
90 105 56 56 - |
90 100 55 66~70 44~50 |
110 130 65 - 57~63 |
| 革 マイカ 0.5mm厚 〃 2mm厚 ファイバ 樺材 |
0.6~0.8 8 5 9~18 2 |
- - - - - |
||
|
*{N}=kgf×9.80665 |
(Schuler社、Bliss社) |
|
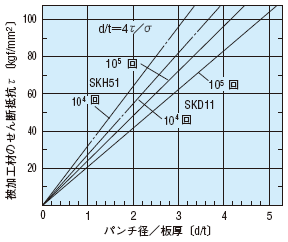
3.最小打抜き直径
最小打抜き直径dmin
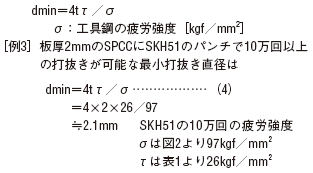
〔図3〕打抜きの加工限界
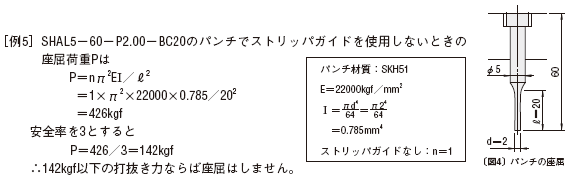
4.座屈による破損
座屈荷重P[kgf]
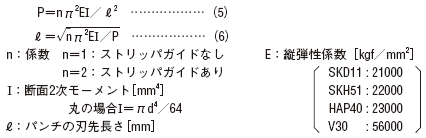
このオイラーの式から座屈強さPを向上させるにはストリッパガイドを使用し、縦弾性係数の大きい材質(SKD→SKH→HAP)を用い、刃先の長さを短くすると良くなります。
座屈荷重Pはパンチが座屈し、破損するときの値を表したもので、パンチの選定に際しては3~5の安全係数を考慮しなければなりません。
小穴打抜きにおいては、特に、座屈荷重とパンチに加わる応力に注意してパンチを選択する必要があります。
[例4]ステンレス鋼SUS304(板厚1mm、引張強さσb=60kgf/mm2)にφ8の穴を
ストレートパンチ(SKD11)であけても座屈しない全長を求めます。
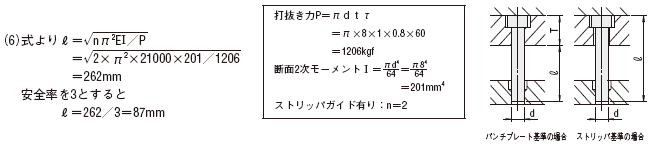
また、パンチプレートの厚さTを20mmとすれば全長107mm以下のパンチを使用する事により、座屈を防ぐことができます。ストリッパ基準(パンチプレートが隙間で刃先をガイドする)パンチの場合は全長87mm以下とします。
5.ツバ部の破損
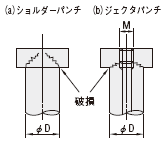
ツバ部の破損原因は、こちらに示すように打抜き加工時に発生する弾性波による引張力(ブレークスルー時に打抜荷重に相当する引張力がパンチに加わる)と応力集中によるものとされています。
ツバ部の破損防止法には
1.応力集中を緩和するためにツバ下Rを大きくする。(厚板打抜き用パンチの使用)
2.パンチ刃先の強度よりツバ部の強度を強くする。
等の方法がありますが、ここでは、2の方法でツバ部の破損しない最適なシャンク径を求めます。
計算による方法
パンチに加わる打抜き荷重Pは、
P=πdtτ
ツバ部の許容応力σwは、
(a)ショルダーパンチの場合
σw=Pα/At
=4Pα/πD2
(b)ジェクタパンチの場合
σwJ=4Pα/π(D2-M2)
打抜き条件が例1と同様のときの
ツバ部強度を求めます。
At:ツバ部の断面積[mm2]
(a)ショルダーパンチの場合
At=πD2/4
(b)ジェクタパンチの場合
At=π(D2-M2)/4
D:シャンク径
α:応力集中係数
(a)ショルダーパンチの場合α≒3
厚板打抜き用パンチα≒2
テーパヘッドパンチα≒1.6
厚板打抜き用パンチ-ツバ厚12mm-
a≒1.6
(b)ジェクタパンチの場合α≒5
〔図5〕ツバ部の破損
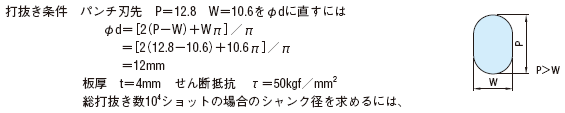
図から求める方法
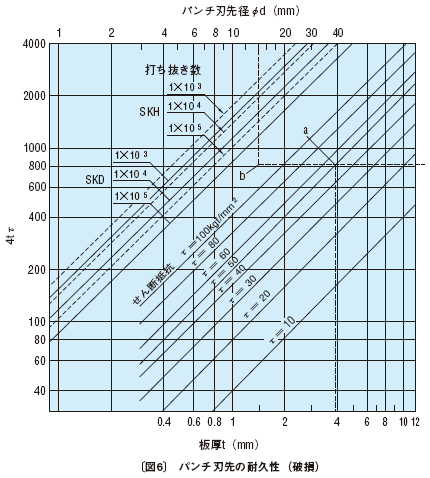
〔図6〕
a)板厚tとせん断抵抗τの交点aを求めます。
b)交点aから左または右へ延ばしパンチ刃先径との交点bを求めます。
・交点bは打抜き数105の線より下なのでSKH、SKD共に105回以上の打抜きに耐えることを示します。
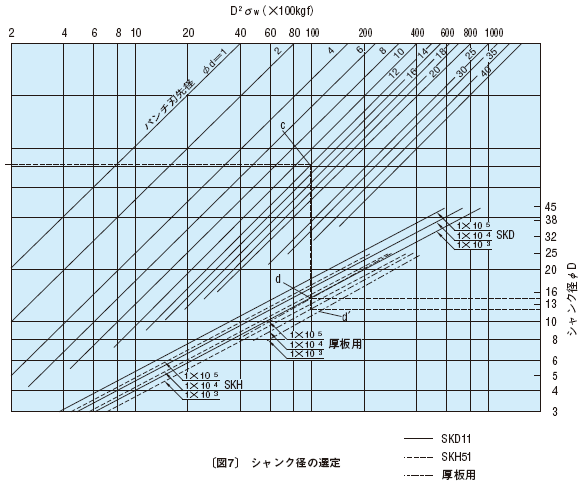
〔図7〕
c)交点aから右へ延ばしパンチ刃先径との交点cを求めます。
d)交点cから下へ降ろし打抜き数104の線(標準、厚板用)との交点d、d′を求めます。
e)交点d、d′から右に延ばしシャンク径を求めます。
・標準パンチ(SKH)では、14.0であるからシャンク径はφ16を選定します。
・厚板用パンチ(SKH)では11.8であるからシャンク径はφ13を選定します。
この選定表は引張圧縮の疲労試験結果より求めたもので、実際の打抜きとは多少異なりますので目安としてご使用願います。