

カス上がり対策逆テーパダイとは
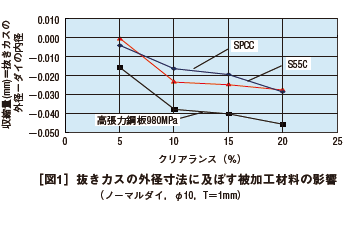
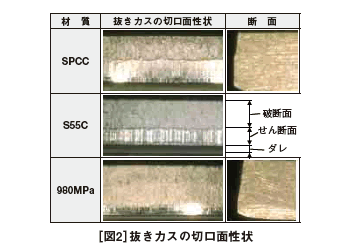
部品軽量化の流れで高張力鋼板(ハイテン材)などの引張強さが高い材料の打抜きが近年増加しています。一般的にハイテン材は、抜きカスの収縮量が大きく[図1]、せん断面の長さは短くなるため[図2]、従来の対策ではカス上がりが抑制出来ないケースが増加してきています。
そこでミスミでは、抜きカスの収縮量を考慮したテーパをダイ内部に施した逆テーパダイを開発しました。微小なテーパを付けることで、収縮したカスでもダイとの摩擦力が発生し、カス上がり対策に効果を発揮します。
カス上がり対策逆テーパダイの原理と特長
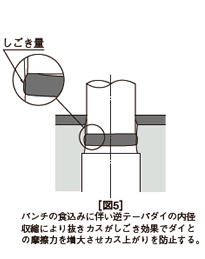
1)カス上がり対策逆テーパダイの原理[図3][図5]
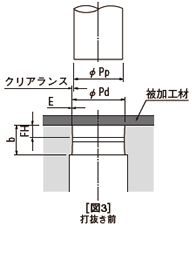
ダイの刃先Pdから微小のテーパEをつけることで、抜きカスよりも刃先奥を小さくしています。これにより、収縮した抜きカスがしごかれるようにし、ダイとの摩擦力を大きくすることで、カス上がりを防止します。
カスの収縮量は打抜き条件によって変わってきますが、ミスミでは、クリアランス・板厚・被加工材の引張り強さからご指定の型式に応じた最適なテーパ幅を規格化しました。
2)トータルの部品コストの削減
ダイ単体での価格は他のダイに比べ高額ですが、逆テーパダイをご使用いただくだけでカス上がり対策に効果があるため、ジェクタパンチとカス上がり対策ダイ(SR-□□)以下SRダイ、の併用と比較すると低い価格となっており、部品のトータルコストの削減が可能です。特に高張力鋼板(ハイテン材)の打抜き時の荷重に耐えられずジェクタ穴から早期に破損するケースが目立つため、ダイ単体でカス上がり対策を行える本品を使用することで金型補修費用の低減に効果があります。
また、カス上がりの結果として打痕がついてしまった製品の選別費用や廃棄費用、カス上がり時の金型補修費用の低減にも効果があります。
注意事項
- カス上がり対策に最適なテーパ[図3]幅を施しておりますが、カス上がりは諸条件により引き起こされるため、効果にバラツキが生じる場合があります。
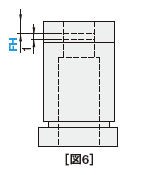
- パンチの押し込み量は、抜きカスを確実にテーパを施した部分の奥に押し込むために、FH寸[図6]よりも大きく設定してください。
- テーパを施した部分の奥の径を、パンチ径よりも大きく設定するため、正しいクリアランスをご指定ください。
- 再研磨を行うと、テーパを付けているため刃先Pd[図3]が変化します。変化量はテーパ幅(最大で片側0.05mm)とテーパ深さ、再研磨量により変わりますのでご注意ください。
- 被加工材板厚(MT)・クリアランス(C)・引張強さ(TS)は逆テーパのテーパ加工データとして使用するものです。刃先寸法(P・W・R)はボタンダイ仕上寸法にてご指定ください。
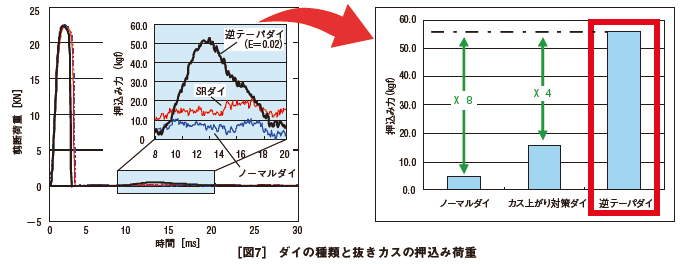
摩擦力の比較
カス上がり対策逆テーパダイにおいて、抜きカスがダイに押し込まれる力(抜きカスとダイの摩擦力)を測定しノーマルダイ(カス上がり対策無し)、SRダイと比較を行いました。
ノーマルダイ、SRダイと比べ、十分な摩擦力が働いており、抜きカスの収縮量が大きい引張強さの高い被加工材の打抜き時においても、抜きカスがダイに食いつきカス上がり対策に効果を発揮します[図7]。
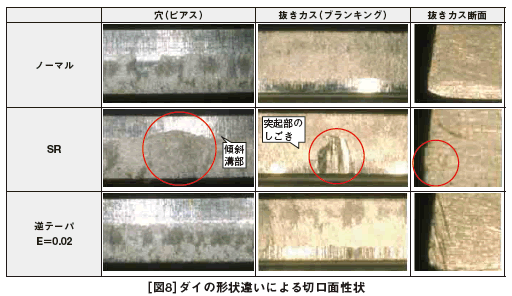
また、抜きカスの切口面はSRダイが局部的に傾斜溝によるしごきが発生しているのに対し、逆テーパダイは全周でしごきが発生し、切断面の長さもノーマルに比べ増加していることが分かります[図8]。
打抜き試験結果
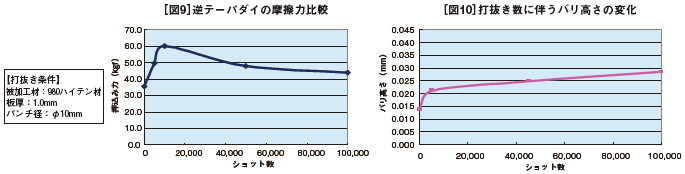
カス上がり対策逆テーパダイの耐久性を確認するため、980Mpa級高張力鋼板(ハイテン材)を使用し、10万回の打抜き耐久試験を実施しました。
<結果>
試験の結果、カス上がり、カス結まりともに発生しませんでした。抜きカスとダイの摩擦力[図9]は、ショット数によって変化がありますが打抜き当初の摩擦力を維持しています。10万ショット後にダイの磨耗状況を確認したところ、テーパ部に0.01mm程度の磨耗が確認されましたが、当初の摩擦力は維持出来ているため、ショット数を重ねても効果は持続すると考えられます。バリ高さ[図10]はショット数によって除々に高くなっています。10万ショット後でも0.03mm程度という結果でした。