

Question
側面加工を安定して行うために、短い刃長のエンドミルを用いて、Z方向に多段加工を行っているのですが、段のつなぎめにスジが残ってしまいます。加工スジを抑えるにはどうしたらよいのでしょうか?
Answer
加工面段差の発生メカニズム
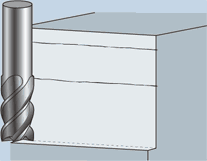
切削面の加工スジは、エンドミルの外周切れ刃端が切削中に食い込むために発生する切削痕です。
切れ刃端部にR形状を設ける事により切れ刃端部の食い込みを防ぐことができます。
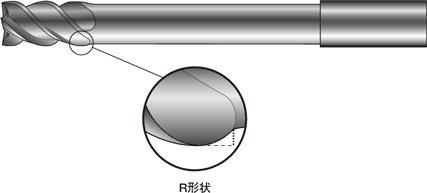
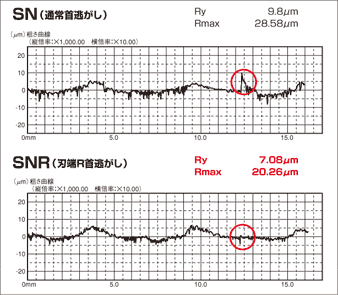
切れ刃端R加工用エンドミルと通常首逃がし工具との比較テスト
| 工具 | SN-TSC-EM4B6-20-9 SNR-TSC-EM4B6-20-9 |
|---|---|
| 被削材 | S50C |
| 回転数 | 3,290min-1 |
| 送り速度 | 497mm/min |
| 切込幅(Rd) | 0.4mm |
| 切込量(Ad) | 9mm |
オススメ商品のご案内
側面の多段加工が可能
MRCシリーズ超硬多機能スクエアエンドミル
4枚刃/45°ネジレ/ロングシャンク・ショートタイプ
MRC-LS-HEM4S

ここが特長!
- 調質鋼で抜群の加工面精度、高耐久を実現したMRCシリーズ。
- 人気の高いロングシャンク品をお手頃価格でご提供。

切れ刃端にR形状を設けたアルミ加工用超硬スクエアエンドミル


ここが特長!
- アルミ側面の立ち壁加工に最適なロングシャンクタイプの外周刃後端にR形状を施しました。多段加工時の加工スジの防止に最適です。