

| 損傷形態 | 原因 | 対策 | |
|---|---|---|---|
| 工具条件 | 切削条件 | ||
| 逃げ面摩耗 | チップの硬度が低すぎる | 硬い材種のチップに変える 例:P30→P20、超硬→超硬コート すくい角を大きくする |
切削速度を下げる 送りを上げる |
| すくい面摩耗 | クレータ摩耗に対する耐摩耗性が不足している材種を選定している | 硬い材種のチップに変える 例:P30→P20、超硬→超硬コート すくい角を大きくする |
切削速度を下げる 切込み、送りを下げる |
| チッピング | チップ材種が硬すぎる | 靭性の高い材種に変更 例:P10→P30 ホーニング量を増やし刃先強度を上げる |
送りを下げる 回転を上げた方が結果が良い場合もある |
| 構成刃先が生成される | 溶着しにくい材種に変更する 例:超硬→超硬コート 切れ刃強度の高い材種を選択する すくい角を大きくする |
切削速度を上げる 送りを上げる 潤滑性の高い切削油を使用する |
|
| 硬質材料や表面の良くない材料等を加工 | 靭性の高い材種を選択する コーナ一角の小さいカッターに変える すくい角を小さくする ホーニング量を増やす |
切削速度を調整 | |
| 切削中振動が多い | チップの取り付け不備 刃数の少ないカッターにする カッター径を小さくする |
工具の突出し量、加工物のクランブ状態、機械に緩みや振れはないかどうか確認する | |
| 欠損 | 熱亀裂 | 刃先の耐熱衝撃性を高める すくい角を大きくする |
切削速度を下げる 切削油を使用しない |
| 微小送りや過度の低速切削をしている | 靭性の高い材種に変更 例:P10→P30 ホーニング量を増やし刃先強度を上げる |
切削条件の適正化 | |
| 溶着・圧着 | アルミニウム、軟鋼などの柔らかい材料を加工している | すくい角を大きくする ホーニング量を小さくする |
送りを下げる |
| すくい角の小さい工具を使っている | すくい角の大きいカッターを選択する | ||
| ビビリ | ワークのクランプが不安定 | すくい角の大きなカッターを使用する | クランプの固定方法を強固にする |
| 幅の狭いワークを切削している | 刃敬が多く小さい径のカッターを使用する | 切削速度、切込み深さを下げる | |
| 薄肉の鋼板等を加工している | すくい角の大きなカッターを使用する | 送りを上げる | |
| 仕上面不良 | 回転あたりの送りが高い | チップの取り付け精度を向上させる | 送りを下げる 切削速度を上げる |
| ピピリが発生している | カッター、ワーク、チップを確実に取り付ける ホーニング量を小さくする |
切込みを小さくする | |
| 構成刃先の影響 | コーティング材種やサーメット材種などの溶着しにくい材種に変更する すくい角を大きくする |
切削速度を上げる | |
| 加工物がコバ欠けする | すくい角を大きくする コーナ一角を大きくする 0°⇒15°⇒45° |
送りを下げる 副切れ刃形状を変更する |
|
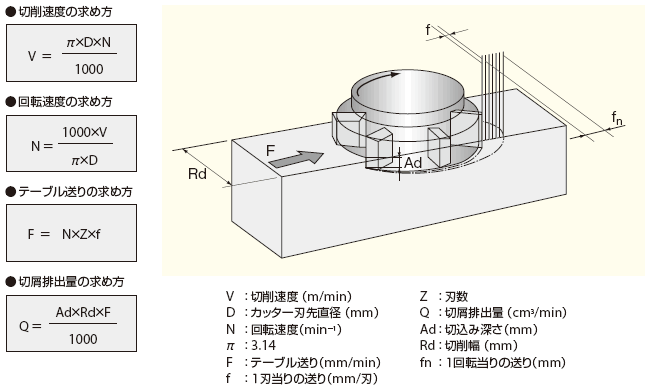
フライス加工の計算式
構成角度
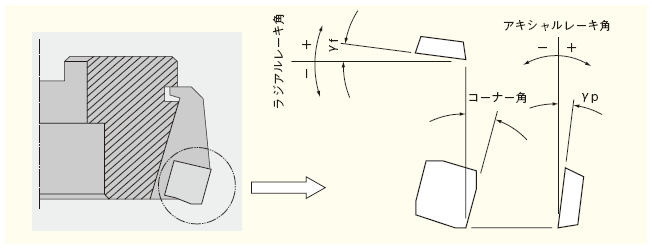
コーナー角
- 送り量を変えずにコーナー角を大きくすると、切りくずの厚みは薄くなり、切刃単位長さ当りの負荷が軽減されます。
- 切刃の強度が増え、チップやカッターの寿命が長くなります。
- 加工物を押し付ける背分力が大きくなるので、薄物の加工には適しません。
ラジアルレーキ角とアキシャルレーキ角
| ラジアルレーキ角 | +(ポジ) | -(ネガ) | -(ネガ) |
|---|---|---|---|
| アキシャルレーキ角 | +(ポジ) | +(ポジ) | -(ネガ) |
| 特長 | 剪断作用が大きく働き切刃の上方に向かって軸方向に沿った、つるまき状の切りくずが生成されます。 カッタ一本体、機械、加工物に対する応力は小さくなり、発生する熱も抑制されますが、刃先の強度は低くなります。 鋳鉄の加工には適しません。 |
切りくすはうすまき状にカールし 軸方向に向かって生成されます。 カッタ一本体、機械、加工物に対する影響が少なく、刃先強度、切りくずの排出性、切削性のバランスに優れています。 |
圧縮作用(押し切り)による破断が生じ、圧縮されたカール状の切りくすが生成されます。 加工物を強固に保持するなど安定した加工状況で、更に剛性の高い機械やカッター本体が必要になります。 鋳鉄の加工に適します。 |