ノックピン・段付きピン・スプリングピンは、円筒軸形状の部品で2個の部品に同径の穴を加工し、この穴にこの部品を圧入して、両部品の位置決めまたは一体化を行う機械要素部品である。
構造・用途・使用事例
構造
ノックピン、段付きピンは、その外径が+公差に仕上げられているピン構造で、図1に示される形状となっている。(最近は外径がh7、g6のピンも存在する。)
図1.ピンの種類と特長
| ストレート |  |
|
| 片端タップ付き (エアーベント) |
 |
|
| 片端タップ付き |  |
|
| 片端タップ付き(貫通穴) |  |
|
| 段付きノックピン スタンダード・タップ付き |
 |
|
| 段付き平行ピン (タップ付貫通穴) |
 |
|
| 段付き平行ピン |  |
|
| タップ付きテーパタイプ |  |
|
| 樹脂ノックピン |  |
|
| 絶縁ノックピン |  |
|
| スプリングピン |  |
|
スプリングピンは板を巻いた構造で、直径はその呼び寸法に対して10%程度太く加工されているピンである。軸端は相手部品のはめ込みを容易とする目的で、面取り、15°形状の加工品がある。
その材料が樹脂材のピンも供給されており、その公差は金属ピンに比べて、範囲が大きい。
種類
ピンが対象とする用途は「位置決め」と「固定」の2種類で、ピンの種類と固定の関係を表1に示す。
表1.ピンの位置決めと固定の関係
| 種類 | 位置決め | 固定 |
|---|---|---|
| ノックピン | 〇 | 〇 |
| 段付きピン | 〇 | × |
| スプリングピン | × | 〇 |
| テーパピン | 〇 | 〇 |
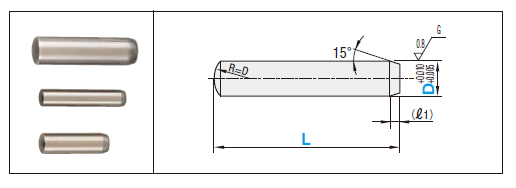
ピンはその径と長さが各種の製品が供給されており、図2に代表例としてストレートピンの直径と長さについてその製品を示している。
図2.ストレートピンの直径と長さ
| Type | M 材質 | H 硬度 |
|---|---|---|
| MS | SUJ2 | 58HRC~ |
| MSC | SUS440C | 58HRC~ |
| MSCSS | SUS304 | - |
| ℓ1 | 型式 | L | ||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Type | D | |||||||||||||||||
| 0.4 | MS | 1 | 6 | 8 | 10 | |||||||||||||
| 0.6 | 1.5 | 6 | 8 | 10 | ||||||||||||||
| 1 | 2 | 6 | 8 | 10 | 15 | 20 | ||||||||||||
| 2.5 | 6 | 8 | 10 | 15 | 20 | 25 | 30 | |||||||||||
| 3 | 6 | 8 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | |||||||||
| 1.5 | 4 | 8 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||||
| 5 | 8 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | ||||||||
| 2 | 6 | 8 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | |||||
| 2.5 | 8 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | 65 | 70 | 80 | |||
| 3 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | 65 | 70 | 80 | ||||
| 3.5 | 12 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | 70 | 80 | ||||||
| 13 | 30 | 40 | 50 | 60 | 70 | 80 | ||||||||||||
使用事例
図3にストレートピンとスプリングピンを用いて歯車を軸に固定した事例を示している。
図3.ストレートピン、スプリングピンによる歯車と軸の固定
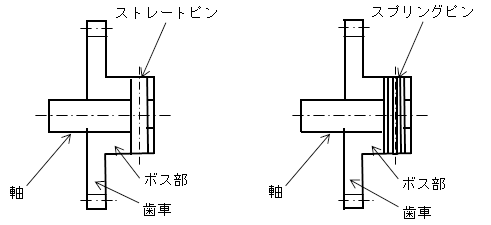
歯車のボス部に固定用の穴をあけて、両部品を固定している。また、図4に固定板に被固定板を位置決めして固定する事例を示している。
図4.位置決めピンによる位置決め
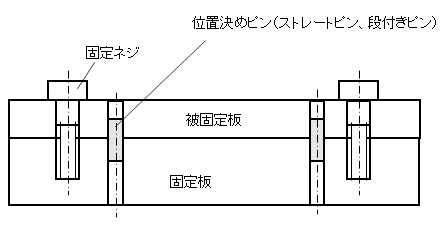
2本のピンを用いて、平面内で、両部品の位置決めを行っている。
選定のポイント
直径と長さの設定
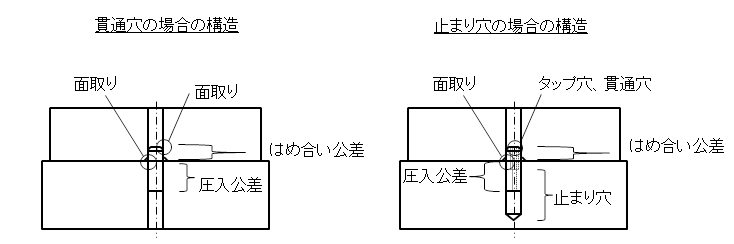
部品の結合に使用する場合は、そのせん断力でピンが破断しない径を選定する。位置決めのピンは、固定部の圧入と着脱部のすき間ばめのはめあいとなる。圧入の長さは直径の1~1.5倍程度の深さとするが、着脱部のはめ合い長さは組み立てを考慮して、ピン径の0.5~1倍の長さとする。はめあい部はその挿入を容易とする目的で面取りの形状とする。図5にその位置決めピンと穴の関係を示している。
図5.位置決めピンによる位置決め部品構造
使用する際のポイント
止まり穴にピンを入れる
止まり穴にノックピンを入れる場合、空気が圧縮されることなり、ノックピンを孔から抜け出させる力が発生する。この力がノックピンの脱落というトラブルを発生させる原因になるので、事前にそのトラブルの芽を摘んでおく必要がある。止まり穴にピンを圧入により固定する時は、止まり穴の空気を抜く目的で、エアーベントまたは、貫通穴の加工されたピンを選定する。
ピンの位置決め機能
平面内の位置決めは2本のピンを用い、その着脱部品の公差は、位置決め寸法に合わせて、その位置決め精度以下に小さくしなければならない。そのすき間が小さくなるため、部品を取り付ける際強く摩擦接触し、かじりを発生することで位置決め機能が消失する。よってノックピンを使用する際の位置決め量を片側0.01mm以下のすき間寸法としない。