

(1)側方力(F)
側方力とは、【図1】に示すように、加工力に対して直角な方向に生じる力です。残り幅が少ない材料では側方力で押され、変形したりします。
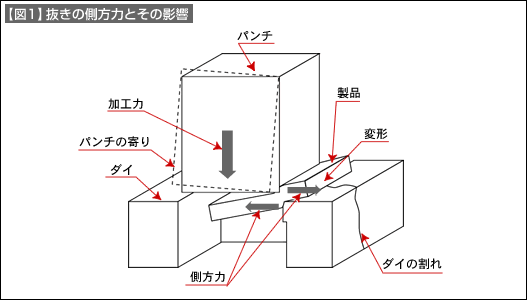
パンチへの影響では横に押されることで、クリアランスが変化して抜け状態を変化させたりします。
ダイでは、切れ刃部が弱いと破損することもあります。
側方力は抜きの行程に比例して増加します。抜きクリアランスの大きさによっても変化します。側方力は次のように表されます。
- F=
- Kf・P(Kgf)
- F:側方力(Kgf)
- P:打ち抜き力(Kgf)
- Kf:Pに対する係数
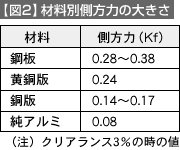
【図2】は、クリアランスが3%のときの側方力の係数(Kf)を示しています。
軟鋼板では、抜き力の30%を越える大きさになることもあるので、注意が必要です。
(2)かす取り力(Ps)
ストリッピング力とも言われます。パンチに食いついた材料をはがすときに必要な力です(【図3】参照)。
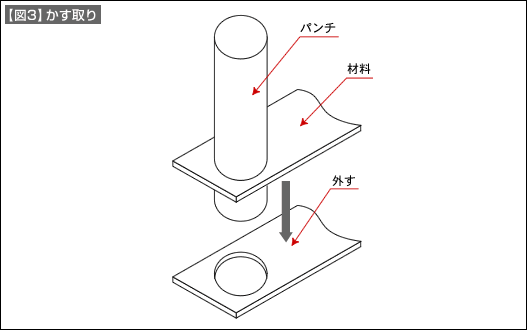
打ち抜き力(P)に対する割合で、次のように示されます。
- Ps=
- Ks・P(Kgf)
- Ps:かす取り力(Kgf)
- P:打ち抜き力(Kgf)
- Ks:Pに対する係数
かす取り力(Ks)は、0.03~0.08の間で変化します。かす取り力はクリアランスで大きく変化します。クリアランスが小さいほど大きく、クリアランスが20%位のところで最小となります。
このかす取り力は、可動ストリッパ構造の金型のときに、スプリングの強さを決めるのに必要になります。可動ストリッパで材料を押さえ平坦度を求めるときには、上記のKsの大きさでは不十分で、もっと大きなものにしなければいけません。このときのKsの値は、0.1~1.0位に取ります。よく使われるKsは0.1~0.3位のところです。