プレス抜き加工(せん断加工)に必要な加工力を知ることは、プレス機械の選定や金型設計のためにも欠かせません。
せん断加工力(P)は、次の式で求められます。
|
しかし、せん断抵抗(S)を知ることが難しいときには、材料の引張強さ(Ts)の80%として代用することが行われています。式が次のように変わります。
|
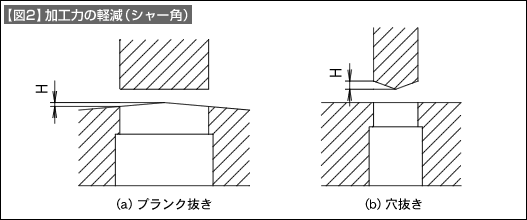
【図1】を例にしますと、せん断力は次のようになります。このときSPCCの引張強さを30Kgf/mm2として計算します。
|
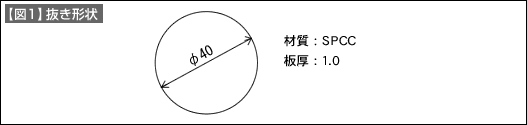
せん断力の軽減方法として、【図2】に示すようなシャー角を付ける方法があります。シャー角はブランク抜き加工ではダイに、穴抜き加工ではパンチにシャー角を取ります。
シャー角は、H寸法で板厚程度以上に取ることが多いです。ちなみに、シャー角のH寸法を板厚程度に取ったときには、おおよそ30%程度まで加工力を軽減できます。