

ここで示す曲げの加工力は、自由曲げの加工力です。曲げ加工では、形状を安定させるために下死点で底突きすることをよく行いますが、底突き加工は突き量によって非常に大きな力を必要とします。その大きさは、自由曲げ加工力の5~10倍くらいになると考えられます。
(1)V曲げの加工力(【図1】参照)
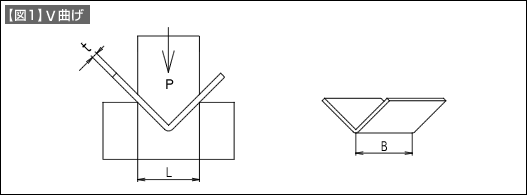
V曲げの加工力は次の式で表されます。
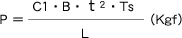
- P
- :曲げ加工力(Kgf)
- C1
- :係数
- B
- :曲げ線長さ(mm)
- t
- :板厚(mm)
- Ts
- :引張強さ(Kgf/mm2)
係数(C1)は、ダイ肩幅(L)が材料板厚の8倍の時1.33です。ダイ肩幅が板厚の5倍程度で1.5、板厚の16倍程度で1.2程度です。
(2)L曲げの加工力(【図2】参照)
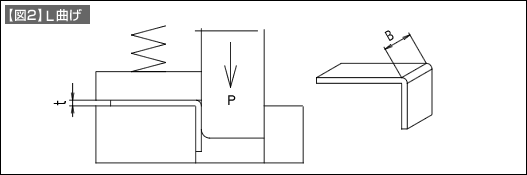
L曲げの加工力は次の式で表されます。
P=C/3・B・t・Ts(Kgf)
- P
- :曲げ加工力(Kgf)
- C
- :係数…1.0~2.0の範囲
(パンチRやダイRが小さいときには大きめの数値を選ぶ) - B
- :曲げ線長さ(mm)
- t
- :板厚(mm)
- Ts
- :引張強さ(Kgf/mm2)
この形は押さえ曲げの加工力の基本と考えます。
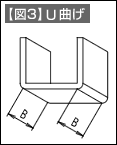
【図3】に示すようなU曲げでは、曲げ線(B)が2箇所あるので、上記の式の曲げ線(B)の長さを2倍として計算します。
このように、同時曲げで数カ所曲げるときには、曲げ線の合計長さをBとして扱います。