

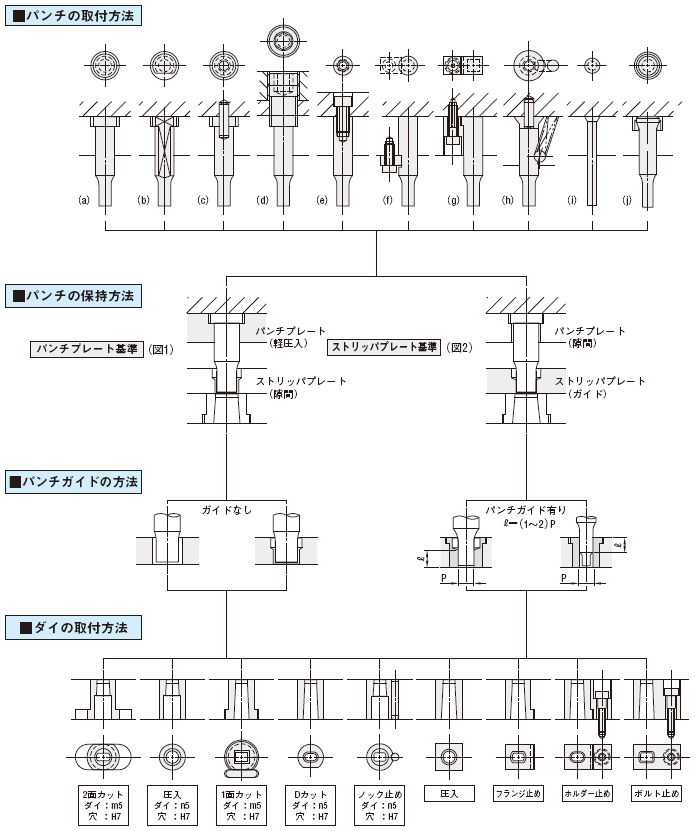
パンチ取付方法
| 種類 | 取付方法 | 備考 | |
|---|---|---|---|
| a | フランジ止め | シャンク部で位置と垂直を保ち、頭部で抜止めします。 | 丸パンチの標準タイプ。抜止めの信頼性があります。 |
| b | フランジ(欠円による位置決め) | シャンク部で位置と垂直を保ち、頭部で抜止めします。 | WEDMで加工した穴に欠円のシャンク部を挿入して位置決めを行います。 |
| c | ノックピンによる位置決め | ノックピンで位置精度を決め、頭部で固定します。 | ノック穴をNC加工で行い、位置出しが容易。自動車用金型に多く用いられます。 |
| d | アジャストピンによる固定 | シャンク部で位置と垂直を保ち、頭部をねじで締付けます。 | パンチの交換が容易です。 |
| e | ねじ止め(タップ) | パンチプレートで位置と垂直を出し、ねじで抜止めします。 | 精度、抜止めの信頼性があります。細いパンチ、厚板打抜きには適しません。 |
| f | キー止め | パンチの溝部をキーで固定します。 | パンチの取付・交換が容易です。ストリッパプレート基準の精密な金型に多く用いられます。 |
| g | ホルダー止め | パンチの頭部をホルダーでねじ止めします。 | パンチの交換が容易です。パンチプレートとストリッパの隙間が小さい場合に用います。 |
| h | ボールロック | 専用リテーナ内の鋼球がパンチの溝をロックして固定します。 | 鋼球をピンで押上げることで、ワンタッチで着脱可能です。自動車用金型に多く用いられます。 |
| i | テーパによる抜止め | テーパ部で抜止めします。 | 頭部をヘッダーで製造するため安価です。小径パンチに用いられます。 |
| j | テーパ+リング | 専用リングでテーパ部を保持します。 | 頭部強度の高いテーパヘッドパンチの取付を専用リングで容易にしました。 |
パンチの保持方法
- パンチプレート基準
(図1) - 最も一般的な方法で、パンチをパンチプレートに圧入するので型製作が容易です。パンチの同軸度やパンチプレートの穴加工の精度が悪いとパンチ&ダイのクリアランスにバラツキが出やすいために、クリアランスの小さいものには適しません。
- ストリッパプレート基準
(図2) - 主に薄板の高精度金型に用いられる方法です。
パンチ&ダイに近いストリッパプレートで、パンチ刃先をガイドするために精度誤差を最小にする事が可能です。パンチプレートには隙間ばめで保持されます。
パンチ&ダイの調整方法
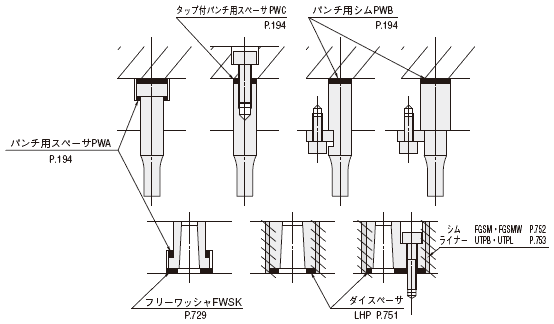
再研磨時の調整パンチ用シム、スペーサ、ダイスペーサを用いると再研磨を行ってもパンチ&ダイの高さを変えずにすみます。
クリアランス調整シム、ライナー等の使用によりダイの位置調整が容易に行えます。