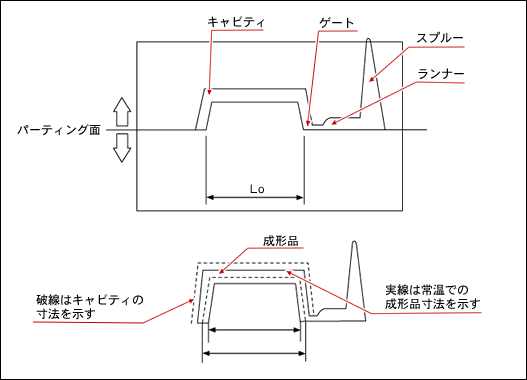
熱可塑性プラスチックの射出成形加工では、成形収縮現象を利用して所望の寸法の成形品を得ることができます。成形収縮とは、金型のキャビティ内部に充填された溶融樹脂が、冷却されて固化する際に、体積が収縮する現象のことです。
この収縮する度合いを「成形収縮率」と呼んでいますが、成形収縮率を科学的かつ経験的に正確に知っていれば、金型のキャビティの寸法を収縮する分だけ一回り大きく製作しておくことにより、ねらい通りの寸法の成形品を成形加工することができます。
成形収縮率の値は、一般的には2/1000~20/1000程度(0.2~2%程度)の数値の範囲となります。
成形収縮率をα(アルファ)という記号で表現しますと、下記の【式1】で定義されます。
|
なお、成形収縮率は、以下に挙げる要素によって影響を受けます。
1.成形材料の種類
プラスチックの材種によって基本的な収縮率は範囲が決まります。ただし、材料メーカー、材料グレードごとに微妙な差があります。
2.キャビティ表面温度
成形加工時のキャビティ表面温度により収縮率は左右されます。一般に温度が高い方が、大きな収縮率となる傾向があります。
3.保圧×保圧時間
樹脂充填後の保圧の高さと保圧時間の積によっても収縮率は左右されます。一般に保圧が高く、保圧時間が長いと収縮率は小さくなる傾向があります。
4.成形品の肉厚
成形品の肉厚でも収縮率は左右されます。肉厚が厚い方が、収縮は大きくなる傾向にあります。
5.ゲート形状
ゲートの形状、ゲートサイズによっても収縮率は左右されます。一般にゲートの断面積が大きい方が、収縮が小さい傾向にあります。サイドゲートの方が、ピンポイントゲートやサブマリンゲートよりも収縮率は小さい傾向があります。
6.成形材料への添加物の有無
ナチュラル材料とガラス繊維入り等の材料では、収縮率に大きな差があるのが一般的です。ガラス繊維入りの方が収縮率は小さい傾向にあります。実際には上記状況を総合的に検討して、金型設計のための成形収縮率を決定します。
おすすめ商品
ホットランナー関連部品
HUSKY製温度
コントローラ
HUSKY
※こちらの商品は特注品のため、
以下メールアドレスまで問い合わせください
e-mail:web-toku@ml.misumi.co.jp