| 刃先外周部の欠損 |
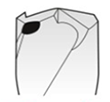 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- 断続切削
|
- 被削材を十分に固定する
- 同心度補正を行う
- 送り量を下げる
|
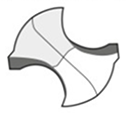
| 逃げ面の過大な摩耗と亀裂 |
 |
|
- 切削速度を下げる
- 送り量を上げる
- 逃げ角を増加させる
|
| 切れ刃部分の欠損 |
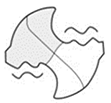 |
- 剛性不足、被削材固定不十分
- 断続切削
- 摩耗と亀裂の限界超過
|
- 被削材を十分に固定する
- 送り量を下げる
- 工具交換の間隔を短縮する
|
| ランドの摩耗 |
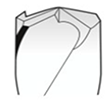 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- 不適切なクーラント潤滑油/低い水溶性油濃度
|
- 被削材を十分に固定する
- 同心度補正を行う
- 水溶性油濃度を増加、ストレート油を使用する
|
| 工具ボディの焼付き |
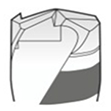 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- 断続切削
- 被削材表面のざらつきがある
|
- 被削材を十分に固定する
- 同心度補正を行う
- 送り量を下げる
- 水溶性油濃度を増加、ストレート油を使用する
|
| チゼルエッジの摩耗と亀裂 |
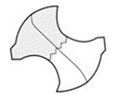 |
- 切削速度が遅い
- 送り量が高すぎる
- 切れ刃の過剰ホーニング
|
- 切削速度を上げる
- 送り量を下げる
- ホーニングを低減させる
|
| 心厚シンニング部と切れ刃部分の交差面の欠損 |
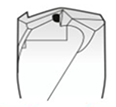 |
- 逃げ角が小さい
- 切れ刃の過剰ホーニング
- 不適切な工具使用
|
- 逃げ角を増加させる
- ホーニングを低減させる
- 適切な工具の使用
|
| 刃先外周部の塑性変形 |
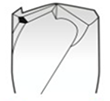 |
- 切削速度が速い
- ホーニングが不正確または欠如
- 面取りが不正確または欠如
|
- 切削速度を下げる
- 正確なホーニングを施す
- 正確な面取りを施す
|
| 直進度のずれと軸ずれ |
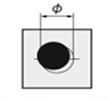 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- 工具摩耗が進んでいる
|
- 被削材を十分に固定する
- 同心度補正を行う
- 再研磨を行う
|
| 穴あき開口面の大きなバリ |
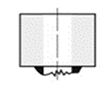 |
- 送り量が高すぎる
- 摩耗と亀裂の限界超過
- 切れ刃の過剰ホーニング
|
- 送り量を下げる
- 工具交換の間隔を短縮する
- ホーニングを低減させる
|
| 面粗度不良 |
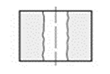 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- クーラント量が不足している
|
- 被削材を十分に固定する
- 同心度補正を行う
- クーラントの量と圧力を増加させる
|
| 折損が多い |
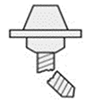 |
- 送り量が高すぎる
- 切りくずの詰まりが起こっている
- 食いつきが悪い
|
- 送り量を下げる
- ステップフィードの回数を増やす
- 被削材を十分に固定する
- 食いつきの良い先端形状を採用する
- センタリングを行う
|
| 穴径が拡大する |
 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- リップハイトが大きい
- チゼルが偏心している
|
- 被削材を十分に固定する
- 同心度補正を行う
- センタもみつけを行う
- 再研磨を行う
|
| 穴径のばらつき |
 |
- 切りくずの排出が不安定
- 連続加工による加熱
- 食いつきが不安定
|
- クーラントの量と圧力を増加させる
- センタもみつけを行う
- シンニング処理された工具を選ぶ
|
| 真円度不良 |
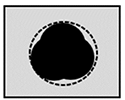 |
- 剛性不足、被削材固定不十分
- 同心度のずれが大きい
- リップハイトが大きい
- チゼルが偏心している
|
- 被削材を十分に固定する
- 同心度補正を行う
- センタもみつけを行う
- 再研磨を行う
|

