熟練作業者が「こてはんだ付け」ではんだ付けを行っている場合、作業者は、はんだ付けされる部分の状態を熟達した目で判断しながら、一定品質のはんだ付けを行っています。
■はんだ付け熟練作業者の判断基準の例
|
| ・ | 上表のように、こてはんだ付け作業には作業者に習塾性が求められるため、人間によるはんだ付け作業には、技能のバラツキによる品質の変動が避けられません。 |
| ・ | このため、はんだ付けロボットの導入が強く求められます。しかし、塾錬作業者の作業をロボットに置き換えるには、生産技術的な難問があります。特に、量産段階での品質の安定化実現には、以前の講座で解説した、はんだ付けに関係する工学全般を理解し、適切な工程設計や作業標準類の整備が必要です。 |
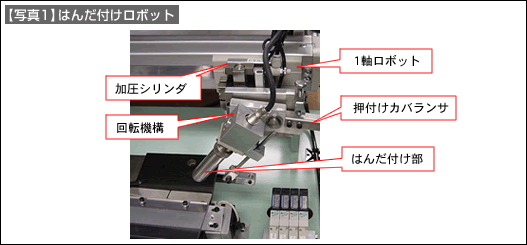
| ・ | 【写真1】のはんだロボットを用いて、はんだ付けロボットに求められる生産技術の一部を解説します。 |
| a) | はんだ付けされる対象物とはんだ付け用のこて先チップ形状の選定 ■解説 *熱伝導の均一性が必要なため *はんだ付けする部分の加圧の均一性が必要なため |
| b) | はんだの供給方法と供給位置、供給量 ■解説 *フラックス入りはんだの大きさと供給量と供給位置を熟練作業者ははんだ状態で判断 |
| c) | はんだ付けチップの圧着方法とはんだ付け時間 ■解説 *はんだ付けされるワークの形状に応じて、チップの圧着方向や荷重、はんだ付け時間を決める |