

搬送中のワークを停止させることなく接着剤の定量塗布を要する場合や、高精度の微量塗布制御を要する場合などに非接触型の噴射塗布法が用いられます。使用に当たっては下記のような塗布量の安定化維持の勘所があります。
(1)非接触噴射塗布法の勘所
ここでは、ガラス基板同士や水晶振動子とセラミック基板の仮接着を紫外線硬化型樹脂で行なう場合をモデルとしました。
要素作業を次のように分類します。【図1】の噴射塗布解説図と併せて理解して下さい。
|
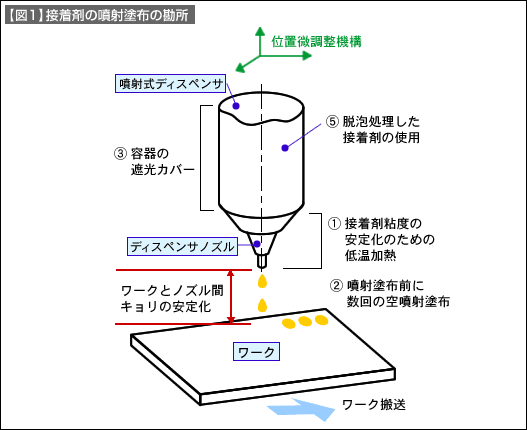
(2)その他の留意点として
- 紫外線硬化型樹脂は使用環境の蛍光灯の光との反応で、長時間の間に粘度が変化します。紫外線硬化型樹脂を入れるディスペンサ容器は、光遮蔽シールで被覆することをお勧めします。
- 塗布量のバラツキを少なくするため、空気圧供給配管チューブの長さは出来るだけ短くすること。
- 噴射塗布が可能な粘度範囲があります。接着剤の粘度選定が重要です。
- 室温変動により接着剤の粘度変化が生じ、塗布量を変動させたり、1ショットの切れが悪くなる場合があります。樹脂の粘度の安定化が重要です。