

マイクロメータは、10μmまたは1μmの単位で高精度に測定する必要がある場合に使われる、代表的な精密測定器です。
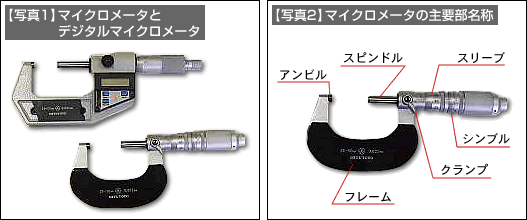
(1)マイクロメータの解説(【写真1】【写真2】)
| ・ | マイクロメータは、ねじの送り量と回転角が比例することを利用し、ねじピッチと直径でねじ送り量(長さ寸法)の変化を拡大させて高精度化したもの。 ■解説 ねじピッチが細かいほど、ねじ送り量に相当する長さを精密に測定できる 直径が大きいほど、回転角を細かく位置決めできる(測定値が細かく読める) |
|
| ・ | 【写真1】は、代表的なマイクロメータと主要部の名称。 | |
| ・ | マイクロメータの機種の選定は、測定対象物の形状と大きさからマイクロメータの形式と測定範囲を選び、さらに、必要精度により、1目盛0.01mmか0.001mmのどちらかを選定する。 |
(2)マイクロメータの読取り方
| ・ | 標準的なマイクロメ-タは、ねじピッチ=0.5mmで、シンブルの目盛は50分割しているため、1目盛は0.5÷50=0.01mmです。 | |
| ・ | この1目盛の1/10を目分量で判断して、0.01÷10=0.001mm(1μm)まで測定する場合もあります。 |
目盛の読取り方(【図1】の場合)
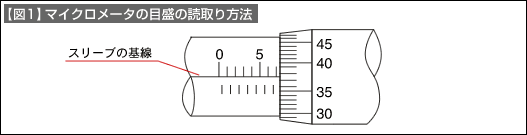
| 1. | スリーブの目盛を読む。 → この場合は、スリーブ基線の上の目盛が7mmで、下の目盛は7mmよりも手前にあるため スリーブ読み=7.0mmとなります。 |
|
| 2. | シンブル目盛の読みは37。 → 使用するマイクロメータの1目盛=0.01mmのため シンブル読み値=37 x 0.01mm=0.37mmとなる。 |
|
| 3. | 1. と 2. を合計して 7.0mm+0.37mm=7.37mm が寸法測定値。 (【図1】の場合の0.001mm単位まで目分量で読み取る方法) |
|
| 4. | スリーブ基線が指すシンブル目盛量を一目盛の比率まで読み取ると37.5と読めます。 → この場合は、下の目盛は0.01mm単位のため スリーブ読み=37.5 x 0.01mm=0.375mm となる。 |
|
| 5. | 以上より、7mm+0.375mm=7.375mm が目分量で0.001mmまで測定した値です。 |
(3)測定時の注意点
| ・ | 測定前にアンビルとスピンドルの両測定面をきれいに拭き、ゼロ点確認(シンブルのゼロ線とスリーブの基線が正確に一致していること)を行うこと。 | |
| ・ | 測定対象の測定面に塵や異物の付着がないように、きれいに拭き取る。 | |
| ・ | 測定力を常に一定にすること。個人差を避けるために、アンビル面に接した測定物にスピンドルを軽く当てて、ラチェットストップを1.5~2回転程度回した状態で測定する。 | |
| ・ | 目盛の読取りは直角方向から読む。 | |
| ・ | 使用後は、汚れをふき取り、ねじ部に良質のオイルをわずかに供給し、湿気や温度変化の少ない場所に保管する。 |