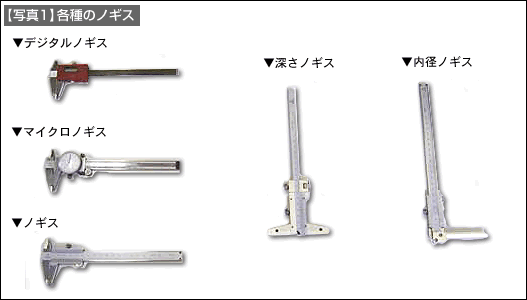
ノギスは、機械加工の粗仕上げ、中仕上げ時に加工部品をチェックしたり、公差が大きな加工部品の寸法を測定するときに使用されます。最小読取り値は0.05mm、または0.02mmのものがあります。
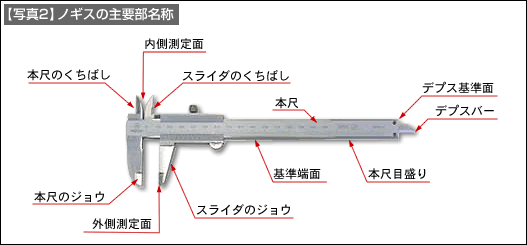
(1)ノギスの解説(【写真1】【写真2】)
| ・ | 標準的なノギスの主要部名称を【写真1】【写真2】に示しました。 | |
| ・ | 【写真1】は、本尺と副尺(バーニヤ)を用いて測定するタイプです。 | |
| ・ | 【写真2】は、読取り値がデジタル表示計に直接示されるタイプです。 | |
| ・ | 2種類のノギスともに、外側(外径、外形)寸法・内側(内径、内形)寸法・深さの3種類の寸法を測定できます。 |
(2)ノギスの読取り方
| ・ | ノギスを用いた寸法測定の読取りは、本尺と副尺(バーニヤ)の二つの目盛りを使って行います。 | |
| ・ | 標準的な副尺(バーニヤ)は、本尺のn—1目盛をn等分した目盛です。 | |
| ・ | 標準的な副尺(バーニヤ)は、1/20と1/50の2種類です。 |
■目盛の読取り方(【図1】の場合)
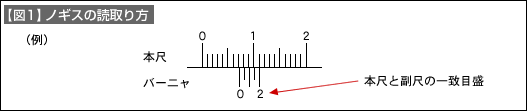
| 1. | 副尺目盛のゼロ指示が示す本尺の目盛の数値を読み取る。 →この場合は、7mmと8mmの間にあるので、測定値は(7+α)mmと分ります。 |
|
| 2. | 本尺と副尺の目盛が一致しているところを見つけ出します。 →この場合は、図—1より副尺の4本目が本尺目盛と一致している |
|
| 3. | ノギスの副尺目盛が1/20を使った場合は1目盛=0.05mmなので、副尺の一致する目盛数に0.05を乗じてα値を算出。 →この場合は、α=0.05x4=0.20mm |
|
| 4. | 以上より、7mm+0.20mm=7.20mm が寸法測定値です。 |
(3)測定時の注意点
| ・ | 測定前に「ノギスの基点が一致しているか?」を確認して、ゼロ値の精度を確かめます。 | |
| ・ | 測定物をはさむ箇所(ノギスのジョウやくちばしの部分)は、出来るだけ本尺に近い箇所を使います。(「アッベの原理」に対する精度向上のため) | |
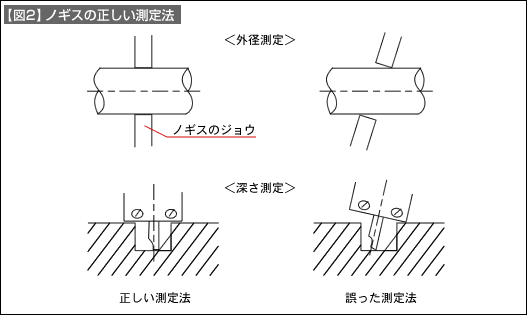
| ・ | ノギスの測定箇部位(ジョウ、くちばし、デプスバー)の測定面は、測定対象物に正しく接触させること。(【図2】参照) | |
| ・ | 測定力は、強すぎず/弱すぎず、できるだけ一定の力で測定します。 | |
| ・ | 目盛の読取りは直角方向から読む。 | |
| ・ | 使用後は、汚れをふき取り、湿気や温度変化の少ない場所に、変形させないように保管します。 |