

シャフトとリニアブシュの組み合わせの直線しゅう動案内機構は、非常に多用されます。LCA(ローコストオートメーション)メカニズム例を参照して下さい。
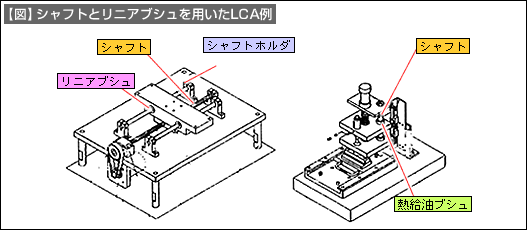
シャフトとリニアブシュには、それぞれ取り付け加工を必要としますが、標準品(例えば、ミスミFAメカニカル標準部品)に合わせて取り付け側の構造設計をするのが低価格化のポイントです。
下記は標準部品選定時の代表的機種例と用途の特徴の解説です。
|
|||||||||||||||||||||||||||||||||||||||||||||||||||
| ※注1) | SUJ材とは 軸受け鋼。SはSteel、UはUsed、JはJournalの略。Journalとは「ベアリングのはまる所の意」 |
| ※注2) | .高周波焼入れとは 高周波発振器で熱処理品表面に効率よく誘導電流を発生させて加熱し、表面部分のみ焼き入れ効果を得る方法 |
| ※注3) | 硬さとは 理論的な定義がなく、試料表面にかたい球やダイヤモンド錘を押し付け、そのくぼみ面積や変形量の比較で硬さを表現します。SUJやSUS材質の硬さはHRC(ロックウェル硬さ:硬球押し付け法)で、硬質クロムメッキなどの微小部分の硬さはHv(ビッカース硬さ:ビッカース四角圧跡法)を一般には採用。 |