

グリーン調達法、PRTR法、化学物質審査規制法などの国内法や、中国版RoHS規制、EUのRoHs指令、ELV指令などの外国法の規制によって、鉛は有害物質として、その含有量を厳しく制限(1000ppm)されることになっています。
家電製品やエレクトロニクス製品にはんだ付けは不可欠ですが、従来の錫-鉛はんだから、鉛を使わない鉛フリーはんだへの切り替えが大方終了したようです。
各社が開発した鉛フリーはんだの組成の一例とその融点を【表1】に示します。
【表1】鉛フリーはんだ合金
|
これらの大方は、組成が複雑なうえに溶融温度が錫-鉛はんだの183℃より高くなっています。また溶融温度の低いものもありますが、この他、はんだとして求められる特性は、はんだ付け性や物理特性がありますので、十分に満足できるものではありません。したがってプリント基板に搭載される電子部品の耐熱温度の上昇が求めれるのは止むを得ないでしょう。
一方、鉛フリーはんだめっきは、Sn-Cu系、Sn-Ag系、Sn-Bi系、Sn-Zn系などの合金に集約されているようです。なぜならば、合金めっきの宿命は、一番簡単な二元合金でも、どんな金属元素同士でも合金化できるのではなく、その範囲は非常に狭いものです。
そこで性質の非常に異なる元素を合金化するために、メタルスルフォン酸やアルカンスルフォン酸などの有機酸をベースとした錯化剤を添加して、両金属を共析させる方法などが採用されています。錯化剤には、この他いろいろなものが使われています。
望ましい鉛フリーはんだめっきとして求められる項目は次の通りです。
| 1. | はんだめっきの熔融点が、ほぼ錫-鉛はんだに近いこと | |
| 2. | はんだ付け性や接合強度が、実用に耐えること | |
| 3. | 低コストで加工できること | |
| 4. | 既存のめっき設備で可能なこと |
などであります。
| 【図1】に、Sn-Cu系の鉛フリーはんだめっき製品の一例を示します。 | 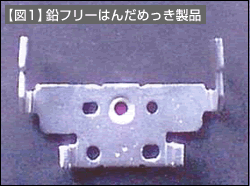 |