

材料の異方性とは、方向(たて、横、板厚)によって性質が異なる現象をいいます。
円形ブランクから円筒絞りをしたら耳が発生した、その原因が材料の異方性であることはよく知られています。他に円形に打ち抜いた形状を測定すると楕円形になっていたり、曲げのスプリングバックも異方性の影響と言えるのです。
異方性は製品の精度を悪くします。塑性に関係する異方性には「面内異方性」と「板厚異方性」があります。
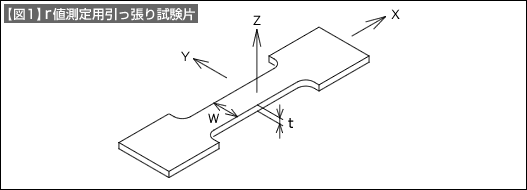
異方性を現すものがr値です。r値は【図1】に示す引っ張り試験で、X方向に10~20%伸ばします。そのときのY方向とZ方向とを測定して、その比で現します。この時「r=1」の時は等方性で、「r≠1」のとき板厚異方性があるといいます。面内異方性とは引っ張り試験片を0°、45°、90°方向に採取して得られたサンプルから得られた性質の違いをいいます。その内容をr値がよく現しています。各方向のr値はr0、r45、r90と示します。面内異方性は次の式で現されます。
⊿r=(r0+r90)/2-r45…面内異方性
【表1】に主な材料のr値を示します。円筒絞りの耳は⊿r>0であれば0°、90°の方向に耳が発生し、⊿r<0のときには45°方向に発生します。
深絞り性は板厚異方性が大きいほど深絞り性が向上します。板厚異方性は次の式によって求めることができます。
板厚異方性=(r0+r90+2・r45)/4
【表1】材料のr値
|
一般に面内異方性が小さく、板厚異方性が大きい方が加工には有利です。