

円筒絞りに要する加工力(P)は、円形ブランクをパンチがダイに押し込んでゆく力です。加工力に関係する主なものは、ブランク材の変形抵抗です。その他に、ブランク材と金型との摩擦、しわ押さえ力(しわ押さえ力に関しては、連載のこちらを参照して下さい)といったものが、関連が大きなものといえます。これらの合計が必要な絞り加工力です。
円筒絞りの加工力は、次の計算式がよく使われています。【図1】を参照して下さい。
P=K・π・d・t・Ts(Kgf)
- P
- :絞り加工力(Kgf)
- K
- :係数
- π
- :円周率(3.14)
- d
- :絞り径(mm)
- Ts
- :引張強さ(Kgf)
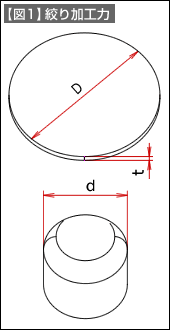
絞り力に関係する要因としては、材料の引張強さ、絞り率、相対板厚(材料板厚/ブランク径×100(%)で表される)が大きな関わりを持っています。
係数(K)は、絞り率が一定であれば、相対板厚が大きいほど小さくなり、相対板厚が小さくなると逆に大きくなります。限界は1.0です。
上式では、Kが1を越えると材料が破断することを意味しています。
相対板厚が一定とすると、絞り率によって変化します。
鋼板(SPC)を例に係数を参考に示します。
相対板厚を1.2%の場合のKの値です。
(1)初絞り
- 絞り率(m)=
- 0.50→K=1.0
- 0.55→K=0.80
- 0.6→K=0.68
- 0.7→K=0.42
(2)再絞り
- 絞り率(m)=
- 0.75→K=0.90
- 0.80→K=0.62
- 0.82→K=0.52
- 0.85→K=0.42
- 0.90→K=0.20
初絞りと再絞りでは同じ絞り率であれば、再絞りの方がKの値は大きくなります。材料の加工硬化の影響です。
計算で得られた絞り加工力は、プレス機械の下死点よりかなり上に現れます。プレス機械のトルク能力との関係から、使用プレスを選定します。
絞り加工力とプレス機械の呼び能力との関係で、プレス機械を選定することはしません。