絞り加工ではフランジしわの発生を防ぐために対策が必要です。
加工中のしわ発生は絞り条件によって変わってきます。それは次の式で判断することができます。
t/d≧K [(D/d)-1]
t:板厚 d:ダイ直径 D:ブランク直径
K:係数、0.09~0.17の範囲で使用
t/dが式を満たして大きければ、しわ押さえなしで絞り加工ができます。
t/dが小さい値となったときには、しわ押さえが必要になります。
(1)固定しわ押さえ
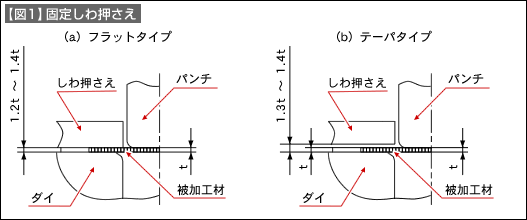
固定しわ押さえは【図1】に示すように2つのタイプがあります。材料押さえ部分は被加工材の板厚より、大きめのすき間とします。テーパタイプは、絞り進行に伴うフランジ縁の板厚増加をテーパ部で吸収するので、被加工材にかかる負荷を一定にすることができます。
しわ押さえはダイにボルトで固定するか、可動タイプのしわ押さえであれば、しわ押さえ面に段差を付ける等して一定の押さえすき間を確保します。
(2)可動しわ押さえ
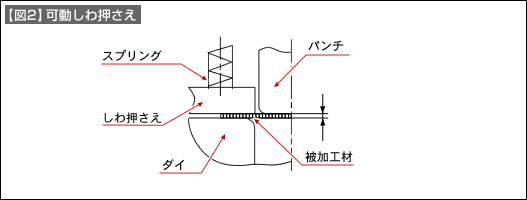
しわ押さえ面を直接被加工材に押しつけて行うしわ押さえ方式です。しわ押さえにはスプリングやダイクッション等の力を働かせます(【図2】参照)。
(3)しわ押さえ圧力
しわ押さえ圧力は弱すぎればしわが発生します。強すぎれば割れが発生します。
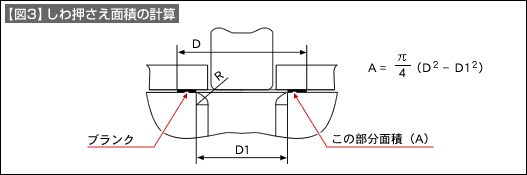
しわ押さえ圧力の最小値の目安を【表1】に示します。しわ押さえ面積は【図3】に示す部分の面積です。
しわ押さえ圧力はダイ、しわ押さえ面の面粗さ、潤滑油の状態などで変化します。その状態に合わせて圧力を調整することが必要です。したがって絞り金型は、しわ押さえ圧力が調節可能な構造とすることがよいです。
【表1】しわ押さえ圧力の目安
|
||||||||||||||||||||