

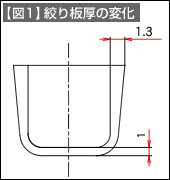
ブランクから絞り加工すると、【図1】に示すように絞りの縁は厚くなります。これは絞り変形するときにブランクの縁が収縮します。その変化が、縁の板厚増加となって現れたものです。このようなことから、絞り金型のクリアランスは、曲げと同じように材料板厚と同じとすることができません。絞り加工のクリアランスは材料板厚より大きく設定して、板厚増加を考慮します。
しかし、このような板厚増加があると、絞り径の寸法精度が悪くなります。そのために厚くなった材料をしごいて、均一な厚さにすることも行います。このときのクリアランスは、元の材料板厚より小さくなります。
このように絞り加工では、最初の工程はクリアランスを大きくして、無理なく絞り加工できるようにします。最終工程とその近辺ではクリアランスを小さくして、側壁にしごき加工を加えて、均一な厚さと寸法精度を確保するようにします。複数工程を要する絞り加工では、工程ごとにクリアランスを変動させて加工します。工程と絞りクリアランスの目安は次のようになります。
- 第1絞り(初絞り)
- :1.4~2.0t
- 中間絞り
- :1.0~1.2t
仕上げ絞り(最終工程近く):0.85~0.95t
- t
- :板厚
この内容を事例(こちら)のパンチ径に当てはめ、クリアランスとダイ寸法を決めます。その内容を以下に示します。
|