

展開計算で求めたブランク径から、何回で絞れるかを決めます。絞り加工では1回で絞ることのできる限界があります。絞り加工では目的の径になるまで絞りを繰り返しますが、加工が進むにつれて材料は加工硬化して絞りにくくなります。絞れる量を決める手段として絞り率を使います。絞り率は次のような関係にあります。
絞り率(m)=絞り後の径÷絞り前の径
絞り率の逆数である絞り比もありますが、加工現場では絞り率が多く使われています。絞り率の計算には板厚の条件が入っていません。絞りの難易度を知るものとして、相対板厚があります。相対板厚は次のような関係です。
相対板厚=板厚÷ブランク直径×100(%)
相対板厚が小さいものが絞りにくく、数値がある程度大きいと絞りが容易になります。大きすぎるものも絞りは難しくなります。
一般的な相対板厚の値は0.1~2.0程度です。1前後が普通の絞りやすさといったところです。
工程ごとの絞り率の目安は次のようになります。
- 1絞り
- :m1=0.5~0.6
- 2絞り
- :m2=0.75~0.8
- 3絞り以後
- :m3=0.8~0.9
相対板厚が小さいときには絞り率は大きな数値を、相対板厚が大きいときには条件がよいので小さな数値を使います。材料が絞りにくいと判断したときには、絞り率は大きな数値を使います。
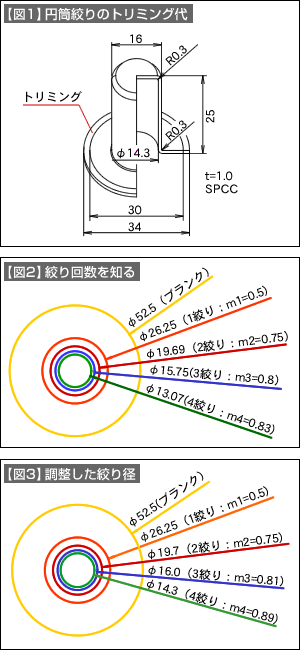
【図1】に示した製品を、先に示した絞り率の目安を使って、ブランクから何回で絞れるかを計算したものが【図2】です。相対板厚は平均的な数値です。個々で示した数値は絞りパンチ径です。求める内径より小さくなるまで計算を繰り返します。この例では、4回の絞りが必要とでました。
次に補正します。それが【図3】です。各工程の数値を丸め扱いやすくするとともに、絞り率がゆるくなるように工夫します。