プラスチック射出成形では、細いリブの先端部等にガス焼けが発生し、成形品の一部が黒変し炭化してしまう現象が見られる場合があります。
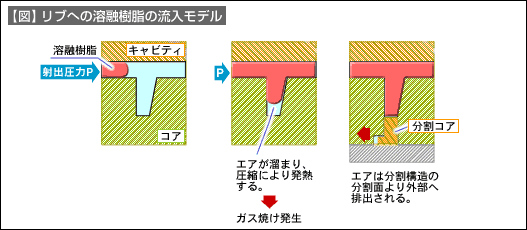
ガス焼けの発生メカニズムは、金型のキャビティ内部の空気が、キャビティ内部に流入してきた溶融プラスチックによって排気される際に、行き場のない閉塞状態となってしまった場合に、空気が圧縮されるために自己発熱し、それによって燃焼するために発生します。
空気は、気体ですので圧縮されますが、圧縮に伴って発熱します。自転車のタイヤに空気入れで空気を送り込む時に、空気入れが熱くなるのと同じ理屈です。
キャビティ内部の残存空気の圧縮は、通常0.1~0.5秒程度の短時間に発生し、しかも1平方センチあたり200~500kgfもの高い圧力で圧縮されるので、簡単にプラスチックの燃焼温度まで昇温してしまいます。(【図】参照)
ガス焼けを防止するためには、下記の対策が有効です。
| 1. | プラスチックの流入部が閉塞状況の場合、キャビティを分割構造として、コアピンを入れる。キャビティとコアピンのすきまから空気は排出されるため、ガス焼けは発生しなくなる。コアピンの側面にエアベントを設ければ更に効果的である。 ただし、この方法は、成形品の表面に分割線が入ってしまうので、これが許されない成形品では採用できないので注意が必要である。 |
|
| 2. | 成形条件において、射出速度をできるだけ低速にしてゆっくりと充填する。軽度のガス焼けの場合、これで改善される場合もあるが、根本的な対策にはならない点に留意が必要である。 |
|
| 3. | 成形材料の予備乾燥を十分に行い、溶融樹脂内に空気が混入しにくい状況にする。 これも根本的な対策ではない点に留意が必要である。 |
|
| 4. | 成形品の肉厚を変更したり、ゲート位置を変化させて、溶融プラスチックの流動パターンを変化させて、空気の溜まる位置を変更させる。この手段は有効であるが、成形品形状やウエルド位置が変化するので、あらかじめ成形品設計者に許諾を得ておく必要がある。 |
|
| 5. | スクリューの射出速度の切り替え位置を変化させて空気の溜まる位置を変更させる。 軽度のガス焼けであれば改善される場合もある。 |
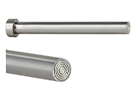
ガス抜きストレートコアピンは、金型のキャビティ(金型内部の溶融樹脂が流れる空間のこと)から樹脂が充填される際に、キャビティ内の空気や樹脂から発生するガスを外部へ排出する補助をする機能を有する新商品です。
端的に申し上げれば、ガスベントが側面に適切に付与されたコアピンであると説明すれば分かり易いと思います。
この商品のポイントは、以下の部分に集約されています。
| 1. | ピンの先端部の直径公差がピン本体の直径寸法から最大0.04mmまで細く設定することが可能ですので、樹脂の種類やピンを組み付ける位置によって、ガスベントのクリアランスを選択することが可能です。 |
|
| 2. | 上記の先端細径部の有効長を選定することが可能ですので、ガスの排気効率とバリの発生の関係を考慮して適宜選択が可能です。 |
|
| 3. | 深いガスベント溝がピンの途中に設けてありますので、ここから主として金型外部へガスを排出させることができます。 |
|
| 4. | コアピン直径が、最小0.5mmタイプから最大5mmと、比較的小径のコアピンとして使用ができるようなラインナップがされています。 精密微細金型におけるガス排出効率は、成形品の品質維持には、大変大きな影響を与えることが実務的には知られております。 特に、小径のボスや穴形状のガス排出は、金型のメンテナンスサイクルを長くするためには、重要な着眼点となります。 また、ホットランナーやバルブゲートを使用して連続成形を行うタイプの金型でも、品質安定を図るために、このようなガスベントピンが多用されています。 |
|
| 5. | コアピンのツバカット等のオプション追加工も可能です。 |
ガス焼けが生じやすい部分としては、以下のような箇所が考えられます。
| ・ | 筐体成形品の裏面の小径ボスの先端部 | |
| ・ | 細いリブの先端部 | |
| ・ | 成形品の肉厚が他の部分よりも薄くなっている場所のリブ、ボス先端部 | |
| ・ | ゲートから最遠部で、最終充填箇所 | |
| ・ | 角穴が隣接している場合の境界リブ | |
| ・ | 高速充填を必要とする成形品 | |
| ・ | 薄肉成形品 |
このような場合が金型設計検討の時点で認識される場合には、設計当初からガス抜きストレートコアピンや入れ子分割構造を検討するのが上策と言えるでしょう。