Question
現在水溶性切削油を使用していますが、ねじ切りの仕上げ面粗度が悪かったりタップが すぐダメになって困っています。 ねじ穴加工においてはどのようなクーラント方法が最も面がきれいに仕上がり、かつ工 具寿命も伸びるのでしょうか?
Answer
ねじ穴加工に最適なクーラントと供給方法
ねじ穴加工はフライス加工やドリル加工と異なりクーラントの選定や給油方式がねじ精度やタップの耐久性に大きく影響します。
タップによるねじ穴加工は他の切削加工に比べて切削速度が遅く、切りくず排出が困難とされているため、潤滑性の高い活性・不活性極圧タイプの不水溶性切削油を使用することをお勧めします。
切削油基本性能
| 性能\種類 | 不水溶性切削油 | 水溶性切削油 | |||
|---|---|---|---|---|---|
| 油性タイプ (N1種) |
活性・不活性極圧タイプ (N2、N3、N4種) |
エマルション (A1種) |
ソリューブル (A2種) |
ソリューブル (A3種) |
|
| 潤滑性 | ○ | ◎ | ○ | △ | △ |
| 冷却性 | △ | △ | ○ | ◎ | ◎ |
| 抗溶着性 | ○ | ◎ | △ | △ | △ |
| 浸透性 | ○ | ○ | ○ | ◎ | △ |
| 洗浄性 | △ | △ | ○ | ◎ | △ |
| 引火の危険性 | 有 | 無 | |||
◎:優れている ○:良い △:劣る
最近では環境に配慮してMQLによるねじ穴加工も多くなってきております。
MQL加工にはオイルホール付のタップなどを使用することが有効です。
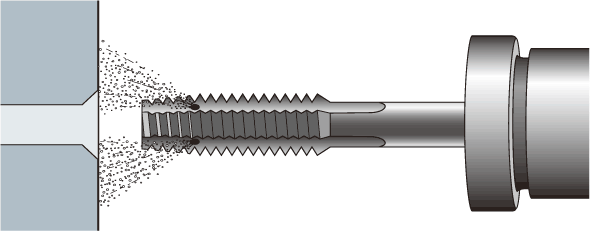
※MQL:Minimum Quantiry Lubrication(最小量潤滑)の略