

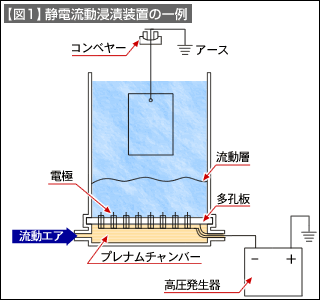
| この方法は、流動浸漬法と似ていますが、粉体塗料の流動層に被塗物を浸漬するのではなく、流動層の上部にできる電荷された塗料粒子の浮遊層の中で、粉体塗料を電気的に付着する方法です。 装置は【図1】に示すように、多孔板に電極が設けてあり、その電極とアースの間に高電圧発生器によって30~100kvの直流電圧を印加します。その結果、接地された被塗物と電極との間に強い電界が生じ、また電極から発生するコロナ放電によって槽内の空気がイオン化され、粉体塗料粒子が帯電し、相互に反撥し合って流動層上部に浮遊し、反対極の被塗物に吸着されます。 粉体塗料の仕込み量は、多孔板から50~100mmの高さまでで十分であり、流動浸漬法に較べて、極めて少量で済みます。粉体塗料の粒度は、20~100μmのものが用いられ、50~150μm厚の皮膜が得られます。 |
 |
本法の特徴は、次のようなものです。
| 1. | 予熱が不用なため、熱エネルギーの消費が少ない。 | |
| 2. | 予熱が不用なため、被塗物の熱容量や熱伝導性を考慮する必要がない。 | |
| 3. | 塗料の保有量は、流動浸漬法の1/10でよい。 | |
| 4. | 電気的な成膜のため、流動浸漬法のような厚膜は得られない。 |
適用は、鋼管継ぎ手、金網、抵抗器、止金、スプリング、ワイヤなどです。
【表1】に、塗装コストの比較を示します。粉体塗装は従来からの溶剤型塗料に較べて非常に安価であることが分かります。さらに、溶剤型塗料の有機溶剤による作業環境汚染や一般環境の汚染防止を考慮すると、粉体塗装への切り替えが急務であると考えられます。
【表1】塗装方法によるコストの比較
|