

| 電着塗装は、カチオン型とアニオン型に大別できます。【図1】に示すようにカチオン型は、被塗物(ワーク)を陰極(-)にし、対極を陽極(+)にするのに対し、アニオン型は被塗物を陽極に、対極を陰極にします。 被塗物を電着塗料水溶液中に全没し、整流器から直流を印加しますと、イオン性をもった電着塗料粒子が電気泳動して析出します。析出した塗料は、イオン性を失い不溶性となるため非電導性の皮膜抵抗を示します。そのため、被塗物の形状が複雑であっても均一な薄膜塗装が行えます。 カチオン型電着塗装は、被塗物が陰極(-)になるので素地金属の酸化溶解変色などが起りませんが、アニオン型では、これらの反応が起り、銅・黄銅・銀めっきなどの塗装には使われません。 電着した皮膜が厚くなっていくためには、塗膜に電導性がなければなりませんが、電流が流れると直ちに被塗物表面の樹脂粒子が析出しジュール熱によって融着し、電気絶縁性の塗膜を形成します。絶縁皮膜はそれ以上厚くならないはずでありますが、実際には厚くなりますので、電解によって発生するガスが塗膜をポーラスにすることで絶縁性塗膜の形成を妨げていると考えられます。 |
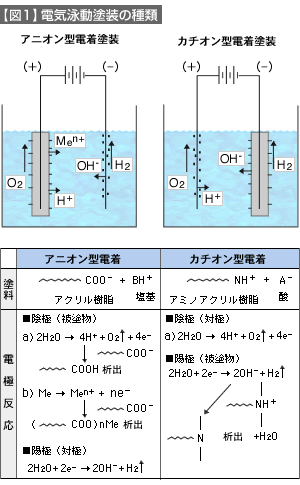 |
ポーラス状態の塗膜は、次の焼き付け工程で溶けながら硬化して連続膜となり、優れた防錆効果をもつようになります。アニオン型とカチオン型電着塗装の比較を【表1】に示しました。
【表1】アニオン型電着とカチオン型電着の比較
|
||||||||||||||||||||||||||