

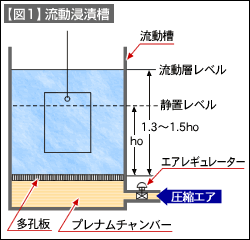
| 流動浸漬法は、流動床法あるいはフィルダイズベッド法などと呼ばれています。 【図1】のように多孔板を底板とする流動槽に粉体塗料を入れ、圧縮空気または不活性ガスを圧送すると、多孔板を通じて粉体塗料が舞い上がり、流動状態になります。 この流動層に、塗料の溶融温度以上に予熱した被塗物を浸漬すると、その表面に接触した粉体塗料は半溶融状態か溶融状態で塗膜を形成します。必要に応じて後加熱して仕上げます。 多孔板は、セラミックス板、発泡樹脂板、焼結金属板、濾布などで、気孔が均一で、気孔の大きさは10~60μmのもののうち、塗料の粒度に合ったものが用いられます。 流動浸漬法の塗装要因は、[1] 被塗物の予熱温度、[2] 浸漬時間、[3] 被塗物の形状・熱容量、[4] 塗料の粒度(80~150μm)・融点などであるといわれていますが、塗膜の厚さを決定する要因は浸漬時間で、通常は5~20秒です。 |
 |
【表1】に加工条件の一例を示します。
【表1】流動浸漬塗装の加工条件例
|
この方法の特徴は、次のとおりです。
| 1. | 1コートで250~1500μmの厚膜が得られます。 | |
| 2. | 塗料のロスが少ない。 | |
| 3. | 回収装置やスプレーブースなどを必要としない。 | |
| 4. | 装置が簡単で安価である。 | |
| 5. | 予熱を必要とする。 | |
| 6. | 被塗物の大きさ、形状に制約がある。 | |
| 7. | 少量の塗装にも一定量の塗料が必要である。 |