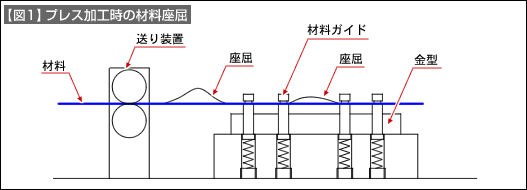
順送加工で材料が座屈する加工異常が時折見られます。大きな金型破損につながる怖い現象です。
座屈の発生原因としては(【図1】参照)、
- (1)
- 材料の幅に対して板厚が薄い。材料が軟らかい。
- (2)
- 送り装置と金型間の距離が広い。
- (3)
- 金型内の材料ガイド間隔に広い部分がある。
- (4)
- 順送ストリップレイアウトのブランク保持が弱い。
- (5)
- ブランクの一部または金型の一部に引っかかりやすい形状がある。
等があげられます。
対策としては、
- (1)
- 材料が薄い、軟らかいものに対しては、強度を高めるためのビードを入れる。材料の縁を曲げる等を施して座屈しにくくする積極的な方法がある。通常は材料ガイドの工夫で対処することが多い。
- (2)
- 送り装置、金型間に材料ガイドを設けて、座屈しにくくする。材料ガイドは材料の上下に丸棒を取り付け挟む程度で効果がある。
- (3)
- 金型内の材料ガイドの間隔は等間隔にする。
- (4)
- ストリップレイアウトのブランク保持を安定させるには、両側キャリアでのレイアウトが安定する。
- (5)
- 送り方向にブランクの先端が垂れ下がる。リフター等の材料保持部分で、材料が入ってくる方向の角に丸み付けや面取りがない。等の内容を改善します。ガイドに材料を通して動かしたとき滑らかに動いても、自動加工になったときの材料のうねりやバタツキなどのちょっとしたことで発生するので注意する。
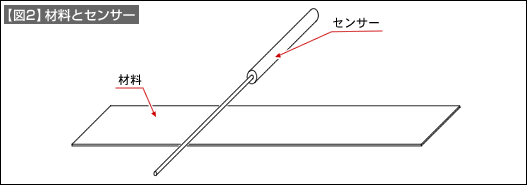
このような対策を施しても、座屈に対する注意は必要でセンサーを入れ、万が一に備えます。その方法は簡単で【図2】に示すように材料上にセンサーを置き、材料が座屈してセンサーに接触すると電流が流れ異常を検知します。