

円筒絞り加工は絞り加工の基本として覚える必要があります。
絞りの工程設計は【図1】のように、展開計算をしてブランクを求めます。そして、ブランクから何回の絞りで製品の径にする事ができるかを検討します。
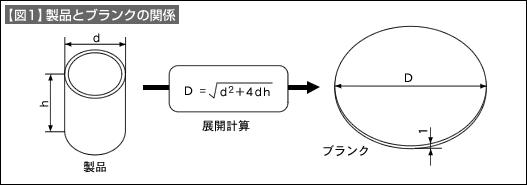
絞り径を決めるためには絞り率(m)を使います。式は次の通りです。
m=d1/D(初絞り) m=d2/d1(再絞り)
絞り率と同じものに絞り比(Z)があります。式は次の通りです。
Z=D/d1=1/m
実際の絞り径の求め方は次のようにします
d1=D×m1 d2=d1×m2 d3=d2×m3
ここで、d1は第1絞り(初絞り)、d2は第2絞り、d3は第3絞りとなります。絞り率は次に示す範囲から選べば、通常の絞りでほぼOKです。
第1絞り(m1)=0.5~0.6
第2絞り(m2)=0.75~0.8
第3絞り(m3)=0.8~0.9(以後の工程は第3絞りに準ずる)
順送加工やトランスファー加工では大きめの数値を、手作業による絞り加工では、工程を少なくするために小さめの数値を採用します。
条件の厳しい製品では、製品の材質に合わせた限界絞り率を採用します。
もう一つの要素として「相対板厚」があります。次のようなものです。
相対板厚=素材板厚(t)/ブランク径(D)×100(%)
相対板厚は絞り易さの目安を知るためのものです。計算結果は0.1~3くらいの範囲にあることが多いと思います。数値が小さいほど絞りにくくなります。したがって、絞り率は大きめの数値を使うようにします。
相対板厚の数値が小さいとしわの発生や割れが出やすいことを意味します。反対に数値が大きくなるとしわが出にくくなりますから金型にしわ押さえが無くとも絞れるようになってきます。
以上のような内容を踏まえて、絞り回数を決めますが、当然、各工程に求めた数値には端数がつきまといます。端数を整理してまとめていきます。
通常、各工程の絞り径はパンチ寸法として計算します。