

かす上がりは抜きかすがダイに止まらず、ダイ表面に上がってきてしまう不良現象です。バリ対策が進み抜き条件がよくなったことが、皮肉にも抜きかすとダイ側面との摩擦力を弱めかす上がりしやすくしています。
かす上がりの原因
以上が大きな要因です。その他に、磁気や跳ね返りといった原因もありますが、影響は小さなものです。
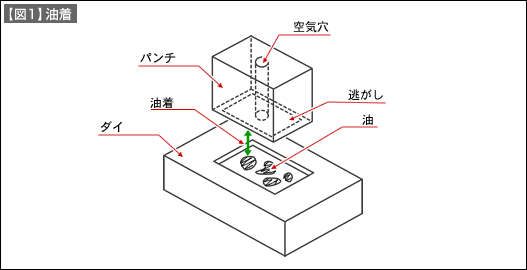
油着の原因
材料表面に付けられた加工油が、パンチ下面と材料を密着させ、周囲からの空気の流入を防げ、材料を吊り上げる。
油着対策
| ・ | 材料への給油はダイ側面に多くし、パンチ側を少なくする。 | |
| ・ | パンチ下面(材料との接触面)に逃がしを作り、接触面積を小さくする。 | |
| ・ | 空気穴を作り、弱いエアーを吹く。(前記の逃がしと併用するとよい) |
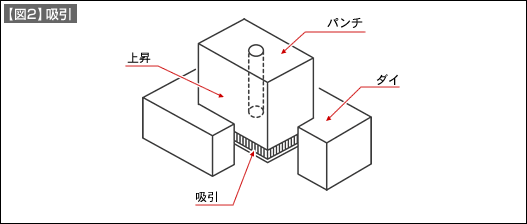
吸引の原因
加工が完了して、パンチが戻る工程では、ダイがシリンダ、ダイ内にある材料が底そしてパンチがピストンの関係となり、材料とパンチ下面の間が減圧して、材料が引き上げられる。
吸引対策
| ・ | 減圧はパンチ速度に比例するから加工spmを下げる。 | |
| ・ | 空気呼び込み穴を開ける。 |
| ※ | キッカーピンを入れ、強制的にかす上がりを押さえる方法は、どのような原因のかす上がりにも有効な対策です。ここではそれ以外の対策となりうる内容を示しています。 |