

1個取り金型では、スプル-に対して型板の半分側のみにキャビティを配置する事例が多くなります。(【図1】の例参照)
型板のサイズが大きくなりますと、片側のみにしか受圧部分がないために、射出成形時に型締め力のバランスが崩れ、成形品の周囲にバリが発生する場合があります。
このような場合にバリを防止するために型締め力を無理に高めに設定したり、あるいは充填圧力を低めに設定したりしますと、思わぬ部分に別の不具合が発生する可能性があります。
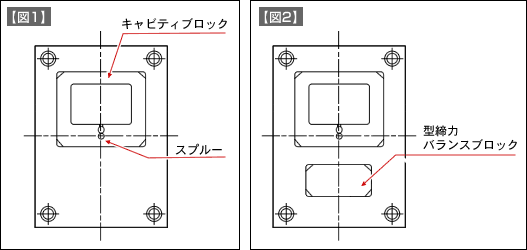
1個取り金型での型締め力のバランスが崩れていると判断された場合には、【図2】に示すようなバランスブロックをスプルーの対称側に配置することが適切な対処手段となります。
通常は、キャビティ・コアのパーティング面は、型板のパーティング面より5~20ミクロンメートル程度凸となっておりますので、バランスブロックを配置することにより、キャビティ・コア面のパーティング面のシールは望ましい状態にすることができます。
バランスブロックの形状は、長方形でも円形でも良く、できるだけ型締め力受圧面積が大きくなる方が安定します。