穴加工は大きく次の3種類の工法で加工されます。
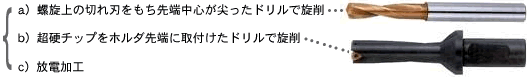
この3種類の工法のなかでも、特にa)がコストパフォーマンスの良さから一般的な穴加工法と言えます。
以下では、ドリル加工の場合に形状設計で注意すべき事例を紹介します。
■ドリル加工の場合に形状設計で注意すべき事例
| ・ | ドリルの穴加工はドリルを回転させ、押付け力と回転速度で金属などを切削してゆきます。 | |
| ・ | この時、ドリル先端の尖った部分(名称:チゼルエッジ)の中心は半径がゼロのため、回転速度はゼロで静止している状態といえます。 | |
| ・ | このチゼルエッジ部の役割は硬い金属(被削材)に食い込み、切削のきっかけを形成させることです。 | |
| ・ | 被削材の加工面に対してドリルが垂直に押付けて加工する場合は、チゼルエッジは被削材に対して垂直に切り込んでゆくことができます。 | |
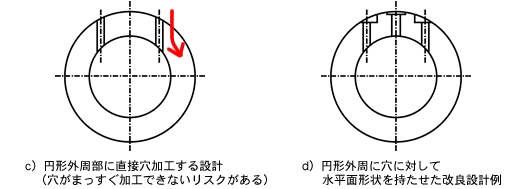
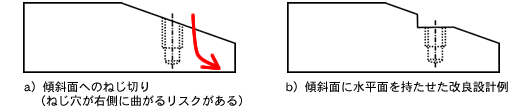
| ・ | しかし、被削材とドリルが垂直でない場合、ドリルのチゼルエッジ部が加工面にうまく食い込まずに逃げる(ドリルがたわむ)力が働くため、穴加工が曲がってしまう場合があります。 | |
| ・ | したがってドリル穴加工の場合、ドリルが垂直に当るように、加工面形状を設計することが好ましいです。 |
【事例-1】傾斜面へのねじ切り加工の場合
【事例-2】円形外周部への穴加工の場合