

金属切削面の端部には、必ずと言ってよいほどバリが残ります。このバリは、端部の面取り加工などの処理をしなければそのまま残っており、精度低下や異物付着等のトラブルの要因に繋がる可能性があります。
したがって、バリが基準面にはさまらない位置決め治具構造にすることが対策になります。 |
穴に残るバリが基準面ではさまる原因
| (1) | バリが生じる部分にバリを押しつぶさないような逃げ形状を持たせていない。 |
| (2) | 穴基準に位置決め用ピンを挿入させるときに、バリに位置決めピンが触りバリを変形させたり、脱落させることでバリが位置決め基準面に噛み込む。 |
| 対策は | (1)に対しては・・・ | バリが生じる部分には逃げ形状を持たせる。 |
| (2)に対しては・・・ | 位置決め穴に位置決めピンを挿入するときにバリに極力触れないピン形状(先端形状、長さ、断面形状)を選択する。 |
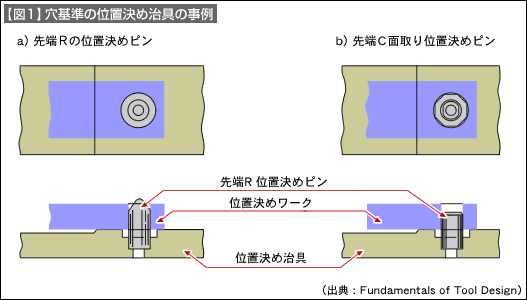
解説
a)の位置決め治具の場合
- ピン先端形状がRで、長さがワーク板厚よりも長い構造のため、バリが残る穴に対してもバリに触れずにピンが穴に挿入され易い。
- ワークの穴端部に対抗する治具部にはバリの逃げがある。
b)の位置決め治具の場合
- ピンの先端形状が小さなC面取りのみの形状のため、バリが残る穴にピンを挿入する場合にバリに接触し易く、そのため、バリを位置決め穴に巻き込みながらピン挿入される可能性が高い。