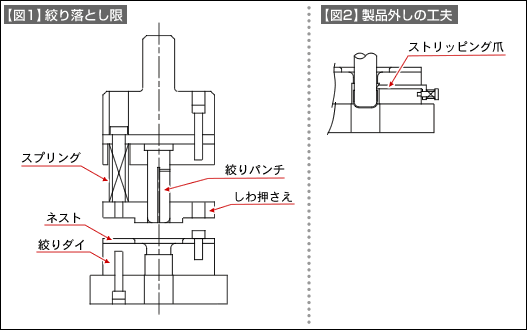
【図1】は下向き絞りの絞り落とし構造を示しています。絞り落としはフランジのない絞り加工に使われる構造です。
加工された製品は下に落とされるので、プレス加工の作業性はよいです。
プレス機械のスライドのストローク長さは絞り高さの2倍程度でも可能となります。
しわ押さえ用のスプリングの長さに制約を受けるので、絞り高さ限界は上向き絞りに比べて低くなります。
この金型のダイはダイR下のストレート部分(ベアリング部)は短くします。ベアリング部下の逃がしは、絞られた製品をパンチから外す必要があるので、角を作ります。C面やRを付けると、製品がパンチに付いたまま持ち上げられ不具合現象を起こすことがあるので、ダメです。製品外しを確実にするためには、この部分に製品をパンチから外すためのストリッピング爪を【図2】に示すようにつけます。爪は3~4個所つけます。
パンチから製品を外すためには、ストリッピング爪を使う、使わないにかかわらず、絞りの縁が平らであることが必要です。絞りの縁が傾く原因はブランクの位置決めが悪い、絞りのクリアランスが片寄っている。または、しわ押さえが均一に働いていないなどに起因します。
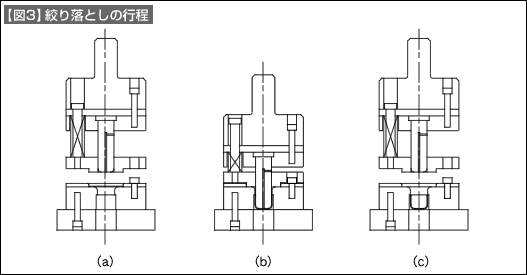
【図3】はこの金型を使って絞り加工したときの行程を示しています。
(a)は、ネストにブランクが置かれ、これから絞り加工が始まる状態です。しわ押さえのブランクに接する面の面粗度及び外周部分の角には丸みを付けブランク移動の障害とならないようにします(ブランクにバリがないことも当然必要)。
(b)は、絞りが完了した状態です。製品はダイ下の角またはストリッピング爪でパンチからこの後、外されます。このとき、パンチにエアー穴がないと製品の内部が真空となり、外れにくくなります。 (c)は、製品が外され、落下する状態です。製品が通る穴は、製品が多少傾いても引っかかって詰まることがないようにします。