

クリアランスとは【図1】に示すパンチとダイのすきまのことです。
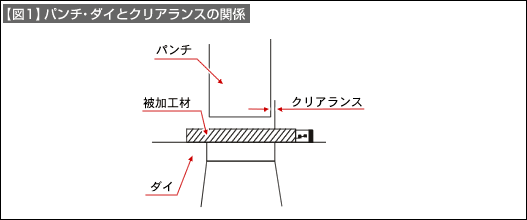
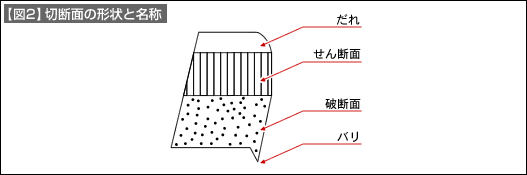
クリアランスが大きくなると、打ち抜きに要する力は小さくて済みますが、【図2】に示す切断面のだれ及び破断面の傾きが大きくなります。
【表1】に、抜き加工のクリアランスの価を示します。
| ■【表1】材質別抜きクリアランス(板厚に対する%) |
|
| 1. | 一般抜き用は板厚が厚くなる程、大きな価を用いる。 | |
| 2. | 丸穴等の抜き条件の良いものは小さな価を用いる。 | |
| 3. | 角部等の抜き条件の悪いところは大きめの価を用いる。 | |
| 4. | 厚板、硬質材では小さな価では二次せん断が発生しやすい。 | |
| 5. | 切断加工では小さな価(出来れば精密抜き採用)とする。 |
従来は、クリアランスは各部均一に作るのが良いとされてきましたが、抜き条件の変化にあわせて部分的にクリアランスを変え、パンチ・ダイの摩耗対策や製品のひずみ対策とすることも、最近では考えられています。