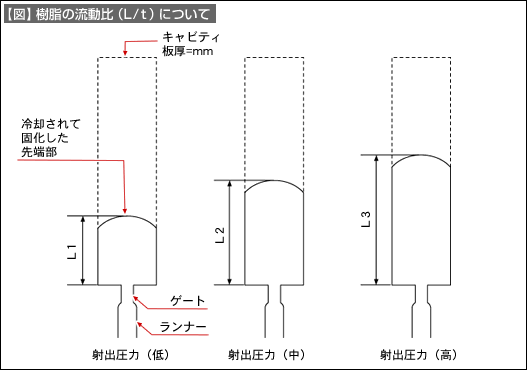
樹脂をキャビティ内に充填させるためには、射出シリンダーから圧力を加えながら押し込んであげる必要があります。
樹脂は、加熱されて溶融している状態では、粘り気のある(粘性のある)流体となっています。しかし、粘性は、樹脂がスプルー、ランナーを流れながらキャビティに到達するまでに金型の表面から熱を奪われることにより、低下を始めます。粘性がある限界を越えて低下してしまうと、先端部が冷却により固化し、それ以上流動することができなくなってしまいます。
どのぐらいの距離まで先端部が冷却固化しないで流動が可能なのか?それを知ることによって、ゲートの数や配置、ランナー配置等を金型設計の時点で考慮することが出来ます。
その目安となる指標が流動比(L/t)です。
流動比は、ある特定の樹脂を、一定の板厚のキャビティ内を、一定圧力で流動させた場合に、流動先端が到達できる距離を示した実験的指標です。
「POM樹脂を、射出圧力900kgf/cm2で、板厚1mmのキャビティを流動させた場合、流動比(L/t)は、450~530mmである」
といった表現をします。
流動比は、一般に下記の傾向を示します。
| (1) | 射出圧力が高い程、大きな値を示す。 | |
| (2) | キャビティ板厚が、薄い程、小さな値を示す。 | |
| (3) | キャビティ表面温度が高い程、大きな値を示す。 | |
| (4) | 成形機や金型の状態により、値はある範囲のばらつきを持っている。 | |
| (5) | 部分的な薄肉部の流動状態は予測の対象とはならない。 |
主要な樹脂の流動比を以下に示します。
|