

プラスチック射出成形金型は、量産の成形加工を行っておりますと、ある確率で初期故障や偶発故障に遭遇する可能性があります。
前回の講座では、故障期について解説しましたが、今回は、平均故障間隔(MTBF)について説明します。
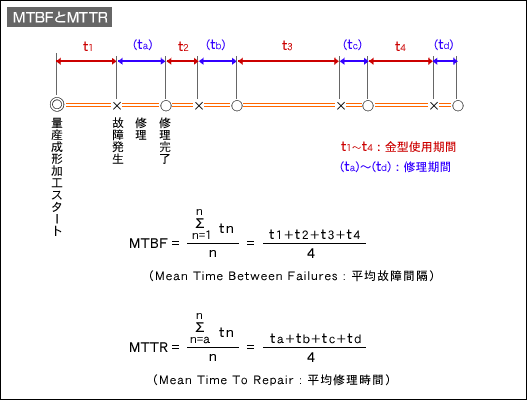
MTBFとは、Mean Time Between Failures の略称です。金型が故障してから次の故障が発生するまでの平均時間がMTBFとなります。したがいましてMTBFの単位は、時間(hr、min等)若しくはショット数が使用されます。
MTBFの数値が大きな場合には、その金型は故障が発生しにくい金型であるという評価をすることができます。
逆に、MTBFの数値が小さな場合には、その金型は故障しやすく、安定した成形加工の生産計画が立てにくい金型であると評価されます。
もう少し現実的な事例でMTBFを考えてみましょう。同じ設計図面を使用して、複数のリピート金型を製作する場合、1型目の金型は、初期故障や偶発故障が頻発しやすいのですが、それらに対して技術的な改善を加え、2型目以降はそのような故障は発生しにくくなります。したがって、2型目以降の金型のMTBFは1型目の金型よりも大きな数値となっています。
金型を起工してから廃棄するまでの金型の(製作コスト+維持管理コスト)を考慮する場合には、金型のイニシャルコスト(初期製作コスト)が安価であるという事のみで金型のコストを評価してしまいますと、最終的には高い買い物をしてしまう場合があります。
維持管理コストを評価するための指標としては、MTBFは重要な意義があります。
一方、金型の修理のしやすさを評価するための指標としては、平均修理時間 MTTR というものがあります。MTTRは、Mean Time To Repair の略称です。万が一、金型が故障した場合に速やかに修理が対応できるよになっている金型のMTTRは、小さな数値となります。
例としては、スペアパーツを常備していて、しかもキャビティを型板から取り外さなくても、パーティング面からスペアパーツ交換ができる構造の金型であれば、MTTRは小さくなるでしょう。 維持管理コストを評価するための指標としては、MTTRにも重要な意義があります。
金型部品のMTBFを改善する方法としては、以下のような着眼点を持つことが有用です。
- 金型部品同士が摺動する部分では、移動が平衡して可能なような機械構造を採用する。
例)スライドコアにセンターレールを設ける。
エジェクタプレートにエジェクタガイドシステムを採用する。 - 部品同士が接触する場合には、片方の硬度を意図的に柔らかめに設定して、磨耗する部品を特定してしまう。
例)突き当て部品では、片方のコアピンを硬度を低く設定しておく。 - 耐食性が必要な部品では、硬質クロムめっき皮膜、PVD皮膜等を採用する。
- 摺動面には、潤滑油溝を設け、モリブデングリース等を塗布する。
- 部品のねじ締結では、対角線の順番でねじ締めを行い、バランス良く位置固定させる。
- 金型を成形機から降ろす際には、冷却水孔の中をエアーで吹いて、水分を除去する。
- 金型の表面は、使用前、使用後に柔らかい布で汚れを拭くようにする。