前回は、成形品の肉厚の平均温度が、ある一定の温度に冷却されるまでの冷却時間の予測を行う実験式を紹介しましたが、今回は、成形品の中心部の温度が、ある一定温度に冷却されるまでの冷却時間の予測を行う実験式について説明します。
成形品を金型から取り出した後でのいわゆる「後収縮」を小さくしたい場合には、成形品の肉厚の中心部がある一定温度に到達するまで金型内で成形品を冷却することが必要です。
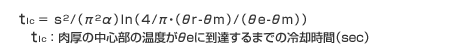
成形品の肉厚の中心部の温度がθeに到達するまでの冷却時間tlCは、下記式で計算できます。
- s
- :成形品の肉厚(mm)
- α
- :キャビティ表面温度における樹脂の熱拡散率(mm2/sec)
- α
- =λ/(c・ρ)
- λ
- :樹脂の熱伝導率(kcal/m・h・℃)
- c
- :樹脂の比熱(kcal/kg・℃)
- ρ
- :樹脂の密度(kg/m3)
- θr
- :溶融樹脂温度(℃)
- θe
- :成形品の肉厚の中心温度(℃)
- θm
- :キャビティ表面温度(℃)
- ※
- 参考文献:『射出成形金型』(三谷景造 (株)シグマ出版 (1997))