

Question
エンドミル加工の位置だし機器にはどんなものがあるのでしょうか
エンドミル加工の段取りをしていますが、位置だし機器にはどんなものがあるのでしょうか。使い方や取り扱いに注意が必要な場合があればそれも教えてください。
Answer
エンドミル加工の位置だし機器にはおもにエンドミルの突き出し位置を測定するものと、加工物の位置検出するものがあります。
エンドミルでの加工前準備にはエンドミルの位置と、加工物の位置を把握していなければなりません。エンドミルの突き出し位置はコレットに挿入する深さによって変わるので、エンドミルを設置したら必要となります。また、加工物の位置もテーブルに設置したらX方向とY方向の基準面の検出が必要です。おもなエンドミルの突き出し測定機器と加工物の位置検出機器の例を以下に記載していますのでご参照ください。
【エンドミルの突き出し位置測定】
外部接点式(通電式)
接触通電することでセンサが反応。切削工具が通電する必要があります。
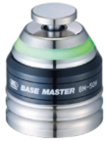
大昭和精機
刃先位置測定器 ベースマスターシリーズ BM型
内部接点式
圧力がかかることでセンサが反応します。
ダイヤル式
圧力がかかることでダイヤルゲージの針が動きます。
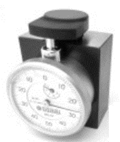
カサハラ
Zブロックプリセッター
【加工物の位置検出】
芯だしバー
シャンク部と先端部はばねにより連結されており、回転させると先端部は振れます。
回転させながら加工物に先端部を近づけると、先端部の振れは徐々に小さくなります。
さらにゆっくりと送ると、先端部が横にスライドしますが、その位置が接触点となります。
接触点から先端部の半径を引いた位置が加工物の基準面位置となります。
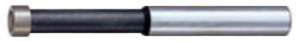
カサハラ
基準位置検出バー マジックセンター
タッチセンサ外部接点式(通電式)
接触通電することでセンサが反応します。加工物が通電する必要があります。
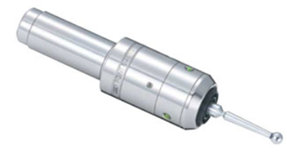
タッチセンサ内部接点式(圧力式)
圧力がかかることでセンサが反応します。
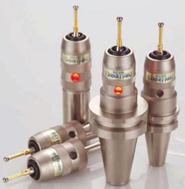
タッチセンサを選定するときの考慮する機能
非磁性:測定物と測定器がともに磁性をもっていると、吸着や反発するので正確な測定ができません。測定物に磁性があれば、スタイラス(測定子)は非磁性のものを選びます。
フロート、オーバートラベル機能:測定時にオーバーランさせてしまったときの故障対策機能です。
防水機能:切削液が測定器内部に侵入しない構造です。
スタイラス先端材質:超硬、ルビー、SUSなどがあります。
スタイラス先端形状:球、円筒などがあります。
