Question
エンドミル加工での被削材ごとの切削速度について教えてください
エンドミル加工で回転速度を設定しようとしていますが、回転速度を切削速度と刃径から算出するのは分かるのですが、肝心の切削速度が分かりません。被削材ごとの切削速度を教えてください。
Answer
超硬エンドミルでの切削速度の目安を被削材ごとに記載しましたのでご参照ください
1. 切削速度の目安
被削材に適したコート付き超硬エンドミルでの側面加工を前提にしています。
以下の切削速度は目安ですので、事前テストで±30%の調整をしてください。
【側面切削 切削速度表】
| 被削材 | 切削速度(m/min) | ミスミ 適用エンドミル |
|---|---|---|
| 機械構造用炭素鋼(~25HRC) | 100 | XAL、VAC |
| 調質鋼(~40HRC) | 90 | MRC、VAC |
| 高硬度鋼(~55HRC) | 70 | XCP、MRC |
| 鋳 鉄 | 100 | XAL、XCP |
| ステンレス | 70 | TSC、VAC |
| 耐熱合金 チタン合金 | 50 | TSC、VAC |
| 耐熱合金 インコネル | 30 | |
| 銅 | 150 | CRN、DLC |
| アルミ | 200 | DLC、XEC |
| 樹脂 MCナイロン | ※ | SEC、XEC |
| 樹脂 GFRP CFRP | ※ | DAC、SEC |
※耐熱合金チタン合金およびインコネル加工は専用エンドミルの選択をお勧めします
※樹脂加工はエンドミルの刃の形状で異なるので、エンドミルごとの切削条件表をご参照ください
2. 回転速度の計算式
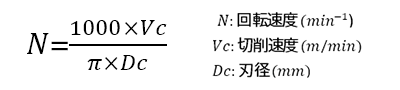
【例】刃径10のエンドミルで機械構造用炭素鋼を加工する場合の回転速度 1000*100/3.14/10=3185(min-1)
詳しくはこちら
3. 設定上の注意点
・溝加工の場合は3枚刃など奇数刃、側面加工の場合は多刃のエンドミルを選択、切削速度は80%以下に抑制することをおすすめします。
・ボールエンドミルや面取りカッターの場合は、実切削径で回転速度を算出してください。詳しくはこちら
・弱ねじれの場合は切削速度を下げ、強ねじれの場合は上げてください。詳しくはこちら
・ノンコート品は切削速度を下げてください。
・突き出し長の長いエンドミルや径が3mm以下のエンドミルは、切込みや送りを下げて切削条件を調整しますが、それでも振動するようでしたら回転速度も下げてください。詳しくはこちら