Question
鋳鉄を切削加工するときのポイントは?
[被削材例]
FC250、FCD600
Answer
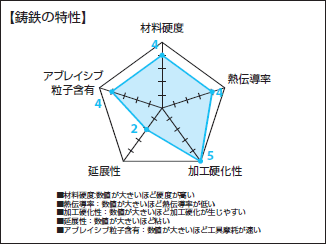
鋳鉄の特性
材料中に片状の黒鉛組織が散在するねずみ鋳鉄は、切りくずが小さく分断されやすい特性を有します。さらに、黒鉛が固体潤滑剤として作用し、切削抵抗は鋼に比べると小さいため、切削加工は比較的容易といえます。
一方、球形状の黒鉛を含有したダクタイル鋳鉄は、切りくずが分断されにくい特性を持ちます。
工具選定のポイント
すくい角が大きいと切れ刃にチッピングが起こりやすくなるため、切削工具の切れ刃形状としては、すくい角が負のもの(ネガティブすくい角)など刃先の剛性を高めた工具を選択してください。
また、細かく破砕された切りくずは排出性が悪くなることも留意のうえ、工具を選定してください。
加工方法のポイント
高速切削条件でエンドミル切削する場合、切りくず排出、切れ刃のチッピングなどを考慮してドライ切削をおすすめします。
オススメ商品のご案内
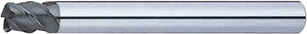
刃先剛性を高めたラジアスエンドミルで高能率加工が可能
刃先剛性を高めたネガすくい角で高速切削に最適
XCPシリーズ超硬ボールエンドミル
調質鋼・高硬度鋼加工用・2枚刃/ショート・レギュラータイプ
XCP-HBEM2S
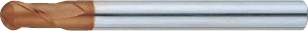
ここが特長!
- ネガティブ形状。
- 調質鋼(~45HRC)から高硬度鋼(~65HRC)の被削材の加工に最適です。
- 硬度と耐熱性に優れたコーティングで高速加工にも対応できます。
特殊形状により鋳鉄の量産加工に最適
超硬防振型エンドミル AE-VMSシリーズ ショート形(スクエアタイプ)AE-VMS 【追加工対応品】
VMSシリーズ/ スクエア4枚刃・刃長2D/防振
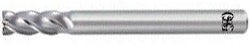
ここが特長!
- 新たなミーリングスタンダード。
- ポジすくい角で切削抵抗を低減。
- 新溝フォームで良好な切りくず排出性。
- 不等リード、不等分割の採用で安定、高能率加工を実現。
- DUARISEコーティング採用でサーマルクラックを抑制し、安定した摩耗進行。
エポックSUSマルチ レギュラー刃長・ラジアスタイプ EPSM4□□□-R□.□-PN 【追加工対応品】
エポックSUSマルチシリーズ/ラジアス4枚刃・刃長2.5D/防振
ここが特長!
- 不等分割形状による振動抑制効果、2段ギャッシュ(底刃ポケット)でスムーズな切りくず排出。
- 刃先の強度を確保し摩耗を小さく抑えるダブルエキセンで耐ピッチング性・耐摩耗性の向上を実現。
- 工具母材との密着性に優れた耐熱性のあるPNコーティングを採用。
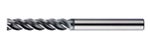
MSTARシリーズ MS2MD 2枚刃エムスター強化形エンドミル(M)
MSTARシリーズ/スクエア2枚刃・刃長2.5D/刃先強化型
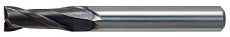
ここが特長!
- 汎用性の高い(AI、Ti)Nコーティング。
- 生材から高硬度鋼(50HRC程度)、難削材まで汎用性が高くコストパフォーマンスを実現。